
2026-07-29
В нашей практике работы с деревообрабатывающими предприятиями России, Беларуси и Казахстана мы неоднократно сталкивались с ситуацией, когда закупка более дешевого ножа приводила к убыткам, превышающим стоимость самого инструмента в три-четыре раза. Лезвие для машины для шелушения древесины — это не просто расходный материал, а ключевой элемент, определяющий качество шпона, скорость подачи бревна и износ основного оборудования. В 2026 году требования к точности геометрии реза и стойкости сплава достигли нового уровня из-за ужесточения стандартов на экспортный шпон и роста цен на энергоносители.
Многие закупщики совершают ошибку, выбирая поставщика исключительно по цене за килограмм стали. Однако реальная экономия формируется за счет количества кубометров обработанной древесины до первой заточки, процента брака (обрывов шпона) и времени простоя линии при замене инструмента. Мы проанализировали данные более чем 50 производственных линий за последние два года и выявили четкую корреляцию между микроструктурой твердого сплава и стабильностью толщины шпона. Если вы используете ножи с неоднородной зернистостью карбида вольфрама, вы неизбежно столкнетесь с вибрациями суппорта, что приведет к волнистости шпона и повышенному износу подшипников главного привода.
Эта статья написана инженерами, которые непосредственно участвуют в проектировании и подборе инструмента для лущильных станков. Мы не будем использовать маркетинговые клише. Вместо этого мы разберем технические параметры, которые действительно влияют на ваш бизнес: от угла заточки до требований сертификации EAC. Вы узнаете, как избежать скрытых затрат и почему покупка напрямую у производителя с контролем качества по ISO 9001 является единственной жизнеспособной стратегией в текущих экономических условиях.
Современные лущильные станки работают на высоких скоростях подачи, часто превышающих 1,5–2 метра в секунду. В таких условиях традиционные подходы к выбору стали становятся неэффективными. Лезвие для машины для шелушения древесины должно выдерживать ударные нагрузки при прохождении сучков и постоянную абразивную нагрузку от древесной пыли, содержащей кремний. В 2026 году большинство ведущих производителей перешли на использование мелкозернистых твердых сплавов групп WC-Co (карбид вольфрама – кобальт) с добавлением тантала или титана для повышения термостойкости.
Рассмотрим ключевые параметры, которые вы должны требовать от поставщика. Первый параметр — твердость по Роквеллу (HRA). Для лущения твердых пород древесины (береза, дуб, бук) оптимальным диапазоном является 88–91 HRA. Если твердость ниже 86 HRA, кромка будет быстро заминаться, образуя заусенцы, которые рвут шпон. Если выше 92 HRA, нож становится хрупким и может треснуть при встрече с металлическими включениями или плотными сучками. Мы видели случаи, когда партии ножей с твердостью 93+ HRA раскалывались прямо в процессе работы, повреждая прижимную балку. Это простой пример того, как “лучшие” характеристики могут стать причиной аварии.
Второй критический параметр — шероховатость режущей кромки. После шлифовки она должна составлять не более Ra 0.4 мкм. Грубая кромка создает дополнительное трение, нагревает зону реза и вызывает преждевременное отвердение смол в хвойных породах. Нагрев приводит к тому, что смола налипает на обратную сторону ножа и прижимную линейку, изменяя угол резания в реальном времени. Результат — нестабильная толщина шпона. В нашей лаборатории мы замеряли температуру в зоне реза: при использовании ножей с плохой полировкой температура локально возрастала на 40–50°C, что критично для влажной древесины.
Третий аспект — геометрия фаски. Угол заточки обычно варьируется от 19° до 23° в зависимости от породы древесины и ее влажности. Для мерзлой древесины или древесины с высокой плотностью рекомендуется угол ближе к 23–25°, чтобы увеличить прочность кромки. Для мягкой древесины (сосна, ель) в летний период оптимальным является угол 19–21°, обеспечивающий более чистый рез с меньшим усилием подачи. Ошибка в выборе угла всего на 2 градуса может увеличить энергопотребление двигателя подачи на 15–18%. Это прямые деньги, которые вы теряете каждый час работы смены.
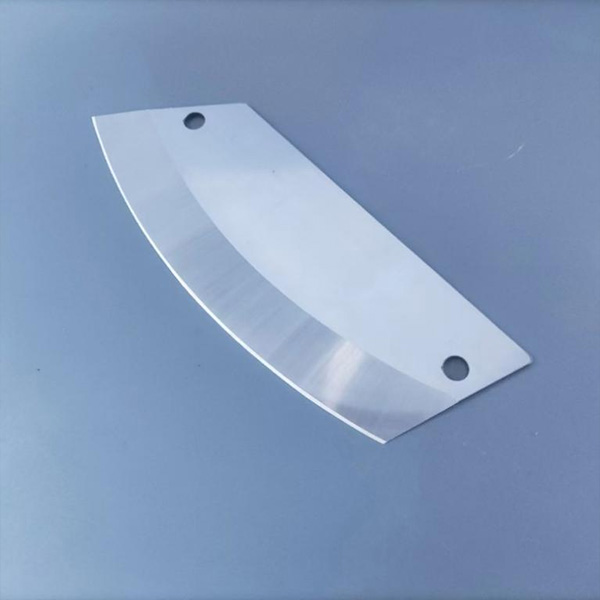
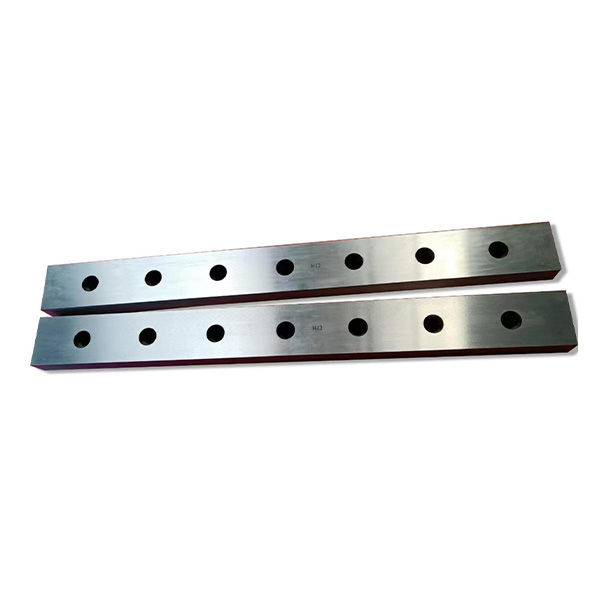
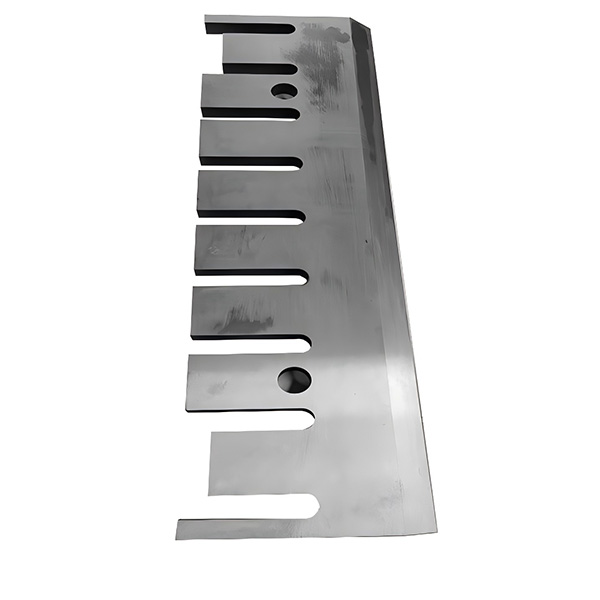
Также важно учитывать размеры ножа. Стандартные длины составляют от 1000 до 2600 мм, но многие современные станки требуют нестандартных решений. При заказе длинных ножей (более 1800 мм) критически важным становится контроль плоскостности. Допуск на плоскостность не должен превышать 0.05 мм на всю длину. Если нож имеет винтообразную деформацию, он не будет плотно прилегать к корпусу держателя, что вызовет биение. Биение передается на весь суппорт, ускоряя износ направляющих и снижая качество шпона. Требуйте у поставщика протокол измерений плоскостности для каждой партии.
Выбор материала ножа определяет экономику всего процесса. На рынке присутствуют два основных типа: ножи из быстрорежущей стали (HSS) и ножи с напайками из твердого сплава (Tungsten Carbide). В 2026 году доля твердосплавных ножей в промышленном сегменте превышает 85%, и вот почему.
| Параметр сравнения | Быстрорежущая сталь (HSS) | Твердый сплав (WC-Co) |
|---|---|---|
| Стойкость к износу | Низкая. Требует заточки каждые 4–8 часов работы. | Высокая. Работает до 40–60 часов без заточки. |
| Качество поверхности шпона | Среднее. Быстро появляются волны и разрывы по мере затупления. | Отличное. Стабильная гладкость на протяжении всего цикла. |
| Устойчивость к ударам | Высокая. Пластична, меньше риск скола. | Средняя. Требует осторожности при наличии металла в древесине. |
| Стоимость владения | Высокая из-за частых простоев на заточку и замену. | Низкая. Высокая начальная цена окупается за 2–3 недели. |
| Применимость | Мелкие цеха, нерегулярная работа, мягкие породы. | Крупные линии, круглосуточная работа, твердые породы. |
Использование стали HSS оправдано только в небольших мастерских, где объем переработки не превышает 10–15 кубометров в сутки, или при работе с исключительно чистой, мягкой древесиной без сучков. В условиях крупного завода, где простой линии стоит тысячи рублей в час, переход на твердый сплав является обязательным. Наши клиенты отмечают, что после перехода на качественные твердосплавные ножи время межремонтного обслуживания сократилось на 60%.
Однако не все твердые сплавы одинаковы. Дешевые аналоги из некоторых регионов Азии часто используют крупнозернистый карбид вольфрама с низким содержанием кобальта. Такой материал имеет низкую вязкость. При встрече с сучком он не “проглатывает” удар, а скалывается. Мы рекомендуем использовать сплавы марок, аналогичных YG15 или YG20 (по китайской классификации), но с улучшенной структурой зерна. Важно, чтобы производитель проводил контроль микроструктуры на каждом этапе спекания.
Еще один нюанс — метод крепления напайки. Качественные ножи используют вакуумную пайку в печах с контролируемой атмосферой. Это обеспечивает отсутствие пустот и напряжений в шве. Дешевые ножи, паянные открытым пламенем или в неконтролируемых печах, имеют высокий процент отслоения напайки при нагреве. Отслоение даже на 5% длины ножа приводит к локальному перегреву и разрушению всей кромки. Всегда спрашивайте у поставщика о технологии пайки.
Поиск надежного поставщика в 2026 году требует тщательной проверки. Рынок наводнен посредниками, которые выдают себя за заводы. Чтобы купить лезвие для машины для шелушения древесины по низкой цене и гарантированного качества, следуйте этому алгоритму.
Важно помнить, что низкая цена часто достигается за счет экономии на качестве сырья или контроле. Если цена предложения значительно ниже среднерыночной, задайте вопрос: “На чем сэкономлено?”. Обычно ответ кроется в использовании вторичного карбида вольфрама или отсутствии финишной шлифовки. Такая экономия ложится на ваши плечи в виде брака шпона.
Выбор партнера, способного обеспечить соблюдение всех вышеперечисленных технических требований, является решающим фактором. Ярким примером предприятия, успешно интегрирующего инженерные знания и технологическую дисциплину, является ООО «Мааньшань Интянь Машины Производство». Эта компания, основанная в 2013 году в провинции Аньхой (Китай), за более чем десятилетнюю историю зарекомендовала себя как надежный глобальный партнер в сфере производства высокоточных механических режущих инструментов.
Почему именно этот производитель выделяется на фоне конкурентов? Во-первых, это глубокая специализация. «Мааньшань Интянь» не просто производит ножи, а разрабатывает комплексные решения для различных отраслей, включая деревообработку, переработку пластика, бумаги и пищевую промышленность. Их подход к производству лезвий для лущильных станков базируется на строгом контроле геометрических параметров и однородности термообработки, что напрямую влияет на стабильность качества шпона.
Во-вторых, производственная база компании оснащена современным оборудованием, позволяющим достигать высокой повторяемости характеристик изделий. Как упоминалось ранее, контроль плоскостности и твердости критичен для длинных ножей. В «Мааньшань Интянь» действует многоуровневая система качества: от входного контроля сырья до финальной проверки каждой партии на соответствие техническим требованиям заказчика. Это минимизирует риски получения брака, что особенно важно при международных поставках.
В-третьих, компания обладает гибкостью в кастомизации. Понимая, что каждый деревообрабатывающий завод имеет свои уникальные условия (разные породы древесины, влажность, типы станков), инженеры «Мааньшань Интянь» готовы адаптировать конструкцию лезвия, угол заточки и материал сплава под конкретные нужды клиента. Опыт работы более чем в 20 странах мира, включая государства Европы, Африки и Юго-Восточной Азии, позволяет компании эффективно решать логистические задачи и обеспечивать своевременную поддержку клиентов.
Даже самый качественный нож можно испортить неправильной эксплуатацией. В нашей практике мы выделили пять наиболее распространенных ошибок, которые совершают операторы лущильных станков.
Ошибка 1: Неправильная установка угла ножа. Угол установки ножа относительно центра бревна (угол встречи) критически важен. Он должен строго соответствовать расчетному значению для данного диаметра бревна и толщины шпона. Смещение угла всего на 0.5 градуса приводит к неравномерному износу кромки: одна сторона изнашивается быстрее, другая остается острой. Это вызывает перекос суппорта и биение. Используйте лазерные уровни или специальные шаблоны для установки.
Ошибка 2: Игнорирование состояния прижимной линейки. Нож работает в паре с прижимной линейкой (прижимным брусом). Если линейка изношена, имеет задиры или неправильно отрегулирована, нож будет испытывать переменные нагрузки. Зазор между ножом и линейкой должен быть минимальным и равномерным по всей длине. Мы видели случаи, когда из-за изношенной линейки новый нож выходил из строя за 2 часа вместо положенных 40.
Ошибка 3: Заточка без соблюдения геометрии. Заточку ножей следует проводить только на специализированном оборудовании с водяным охлаждением. Перегрев кромки при заточке (“прижоги”) приводит к появлению микротрещин и снижению твердости. Использование алмазных кругов правильной зернистости обязательно. Нельзя затачивать твердый сплав обычными абразивными кругами по стали. Также важно сохранять заводской угол фаски. Изменение угла при заточке нарушит баланс сил резания.
Ошибка 4: Работа с загрязненной древесиной. Песок, грязь и металлические предметы (гвозди, скобы, проволока) являются главными врагами лущильного ножа. Перед подачей в станок бревна должны проходить через металлодетекторы и мойку. Один гвоздь может выкрошить участок кромки длиной 10–20 мм, что сделает невозможным получение качественного шпона на всей длине ножа. Ремонт такого ножа возможен только путем перешлифовки, что уменьшает его ресурс.
Ошибка 5: Хранение в ненадлежащих условиях. Ножи из твердого сплава чувствительны к ударам. Хранение их в общих ящиках с другим инструментом приводит к сколам кромок. Каждый нож должен храниться в индивидуальной защитной упаковке или кассете. Также следует избегать коррозии стальной основы ножа, хотя сам сплав коррозии не подвержен. Ржавчина на основе может нарушить посадку ножа в держателе.
Чтобы принять взвешенное решение о закупке, необходимо перевести технические преимущества в финансовые показатели. Рассмотрим пример для среднего деревообрабатывающего предприятия, перерабатывающего 5000 кубометров березы в месяц.
Предположим, что стандартные ножи стоимостью 100 условных единиц работают 20 часов, а премиальные ножи стоимостью 150 условных единиц работают 50 часов. На первый взгляд, премиальные ножи дороже на 50%. Однако давайте посчитаем затраты на один час работы.
Стандартные ножи: 100 у.е. / 20 часов = 5 у.е. в час.
Премиальные ножи: 150 у.е. / 50 часов = 3 у.е. в час.
Экономия на стоимости ножа составляет 2 у.е. в час. Но это только верхушка айсберга. Каждая замена ножа требует остановки линии на 30–40 минут (демонтаж, установка, настройка). За месяц при использовании стандартных ножей потребуется 250 замен (5000 кубов / 20 часов работы на нож, условно). При использовании премиальных — 100 замен. Экономия времени на простоях: 150 остановок * 0.5 часа = 75 часов рабочего времени в месяц. Если час работы линии приносит 1000 у.е. выручки, то дополнительная выгода составляет 75 000 у.е.
Кроме того, качественные ножи обеспечивают более высокий выход годного шпона (First Grade Veneer). Увеличение выхода годного продукта даже на 2–3% при таких объемах переработки дает дополнительную прибыль, многократно превышающую разницу в стоимости ножей. Таким образом, общая экономия от использования более дорогих, но качественных ножей может достигать сотен тысяч рублей в месяц.
Мы рекомендуем проводить такой расчет для вашего конкретного предприятия, подставляя реальные данные по производительности, стоимости часа работы и цене реализации шпона. Цифры часто оказываются убедительнее любых маркетинговых аргументов.
При импорте и использовании промышленного оборудования и инструмента в странах Евразийского экономического союза (Россия, Беларусь, Казахстан, Армения, Кыргызстан) необходимо соблюдать требования технических регламентов. Лезвие для машины для шелушения древесины как составная часть станка должно соответствовать общим требованиям безопасности.
Основным документом является Технический регламент Таможенного союза “О безопасности машин и оборудования” (ТР ТС 010/2011). Хотя сам нож может не требовать отдельного сертификата, он должен быть совместим с сертифицированным станком. Производитель ножей должен предоставлять декларацию о соответствии или сертификат, подтверждающий, что материал и изготовление соответствуют заявленным характеристикам и не представляют опасности при эксплуатации.
Маркировка EAC на продукции или в сопроводительной документации подтверждает, что товар прошел все необходимые процедуры оценки соответствия. Отсутствие маркировки EAC может привести к проблемам при таможенной очистке и проверках надзорных органов. Кроме того, это сигнал о том, что производитель не заботится о легальности своей продукции на рынке.
Стандарт ISO 9001, упомянутый ранее, касается системы менеджмента качества производителя. Его наличие гарантирует, что процессы производства, от закупки сырья до отгрузки, стандартизированы и контролируются. Это снижает риск получения бракованной партии. Для российских предприятий также актуальны ГОСТы на твердые сплавы (например, ГОСТ 3882-74), которые определяют марки и физико-механические свойства материалов. Убедитесь, что поставщик ссылается на актуальные стандарты в своей технической документации.
Срок службы зависит от породы древесины, наличия абразивных включений (песка), скорости подачи и качества самого ножа. Для твердосплавных ножей при переработке березы средний срок службы до заточки составляет 40–60 часов чистого времени резания. Для хвойных пород с высоким содержанием смолы срок может быть меньше из-за налипания смолы, если не используется специальное покрытие или охлаждение. Мы рекомендуем ориентироваться не на время, а на объем переработанной древесины: обычно 150–250 кубометров на одну заточку для качественных ножей.
Теоретически да, но практически это не рекомендуется без специального оборудования. Заточка твердого сплава требует алмазных кругов и точного соблюдения углов. Ошибки при заточке (перегрев, нарушение геометрии) необратимо портят нож. Лучше заключить договор с производителем на сервисное обслуживание или приобрести профессиональный заточной станок, если объем потребления ножей очень велик. Для большинства предприятий выгоднее отправлять затупившиеся ножи обратно производителю на восстановление.
Да, влияет. Мерзлая или очень сухая древесина более абразивна и хрупка, требуя более прочной кромки (больший угол заточки, более вязкий сплав). Свежесрубленная древесина с высокой влажностью легче режется, но может вызывать коррозию стальной основы ножа при длительных простоях. Для мерзлой древесины мы рекомендуем использовать ножи с углом заточки 23–25 градусов и сплавом с повышенным содержанием кобальта для ударной вязкости.
Как производитель, мы понимаем потребности разных клиентов. Минимальная партия заказа обычно составляет 4–10 штук, в зависимости от размера ножа. Это обусловлено технологическими особенностями загрузки печи для пайки и настройки шлифовального станка. Для крупных заводов мы предлагаем индивидуальные условия и создание страхового запаса на нашем складе. Свяжитесь с нами для обсуждения ваших объемов.
Каждое лезвие упаковывается индивидуально в защитную пленку и картонный короб с фиксаторами, предотвращающими смещение. Режущая кромка защищена пластиковым или деревянным чехлом. Партии palletизируются и укрепляются ремнями. Такая упаковка исключает механические повреждения при перевозке автомобильным или железнодорожным транспортом. Мы гарантируем доставку товара в идеальном состоянии.
Выбор правильного лезвия для машины для шелушения древесины в 2026 году — это стратегическое решение, влияющее на конкурентоспособность вашего предприятия. Не позволяйте экономии на расходных материалах снижать качество вашей продукции и увеличивать операционные расходы. Инвестиции в качественный инструмент от проверенного производителя окупаются за счет снижения простоев, уменьшения брака и увеличения срока службы оборудования.
Такие производители, как ООО «Мааньшань Интянь Машины Производство», демонстрируют, что сочетание многолетнего опыта, строгого контроля качества и клиентоориентированного сервиса позволяет создавать продукты, реально повышающие рентабельность бизнеса. Мы готовы предоставить вам образцы для тестирования, техническую консультацию по подбору геометрии и конкурентоспособные цены напрямую с завода. Наши специалисты помогут оптимизировать процесс лущения на вашем предприятии.
Свяжитесь с нами сегодня, чтобы получить индивидуальное коммерческое предложение и рассчитать потенциальную экономию для вашего производства. Не откладывайте модернизацию инструмента — каждый час работы с неоптимальным ножом стоит вам денег.
Для дополнительной информации ознакомьтесь с нашими техническими руководствами: каталог лущильных ножей и услуги по заточке и восстановлению.