
2026-08-01
В нашей практике работы с деревообрабатывающими предприятиями от Краснодара до Новосибирска мы регулярно сталкиваемся с одной и той же ошибкой закупщиков. Они выбирают ножи для станка для производства древесной стружки, ориентируясь исключительно на начальную стоимость комплекта, игнорируя ресурс режущей кромки и затраты на простои оборудования. В 2026 году, когда маржинальность переработки древесины снижается из-за роста энерготарифов и логистических издержек, такой подход становится фатальным. Каждый час простоя рубильного или щепорезного станка обходится предприятию в десятки тысяч рублей упущенной выгоды.
Мы провели анализ более 200 партий ножей, поставленных за последние два года, и выявили четкую корреляцию между металлургическим составом стали и итоговой себестоимостью кубометра готовой щепы. Дешевый нож требует заточки каждые 4–6 часов работы на абразивных породах (береза, дуб), тогда как качественный инструмент из легированной стали сохраняет геометрию до 40–50 часов. Это не просто разница в удобстве оператора — это прямое влияние на ваш P&L (отчет о прибылях и убытках).
Цель этого руководства — дать вам технически обоснованную методику выбора инструмента, который обеспечит стабильное качество стружки и минимизирует операционные расходы. Мы разберем марки сталей, критерии совместимости с конкретными моделями станков (Pallmann, Andritz, китайские аналоги) и логистику поставок напрямую от завода-производителя. Если вы планируете обновить парк инструмента в этом квартале, эта информация сэкономит вам бюджет и время.
Выбор ножей для станка для производства древесной стружки начинается не с цены, а с понимания физики процесса резания. Щепа используется в целлюлозно-бумажной промышленности, производстве OSB-плит и как биотопливо. Для каждого применения требуется своя фракция и геометрия среза. Неправильно подобранный нож создает не рез, а размол волокон, что приводит к образованию пыли вместо качественной щепы. Пыль же снижает сортность продукции и забивает фильтры аспирационной системы.
Основной параметр, определяющий долговечность инструмента, — это материал лезвия. На российском рынке доминируют три группы сталей. Понимание их различий критично для правильного выбора.
Важно отметить: твердость по Роквеллу (HRC) не должна быть максимальной во всем объеме ножа. Идеальный нож имеет твердость лезвия 58–62 HRC и более мягкую сердцевину (45–50 HRC). Если весь нож закален до 64 HRC, он станет хрупким как стекло. Первый же металлический предмет (гвоздь, скоба) приведет к выкрашиванию лезвия, а не к его туплению. Восстановить выкрошенное лезвие невозможно — только полная замена.
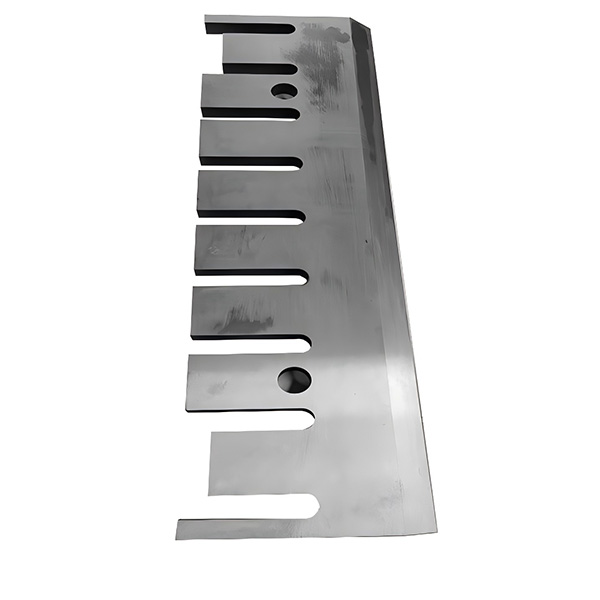
Угол заточки влияет на усилие резания и качество поверхности щепы. Стандартный угол для большинства рубительных машин составляет 30–35 градусов. Однако для производства технологической щепы (для ЦБК) часто применяют угол 25–28 градусов. Это обеспечивает более чистый срез волокон, но требует более частой заточки.
Для топливной щепы, где важна производительность, а не идеальная геометрия частиц, используют угол 35–40 градусов. Такой нож лучше “пробивает” мерзлую древесину и менее чувствителен к загрязнениям. При заказе партии обязательно уточняйте назначение конечного продукта. Универсального угла не существует.
Также стоит обращать внимание на наличие фаски. Некоторые производители поставляют ножи с заводской микро-фаской, которая предотвращает скалывание кромки при первых часах работы. Отсутствие этой детали говорит о низком контроле качества на заводе-изготовителе.
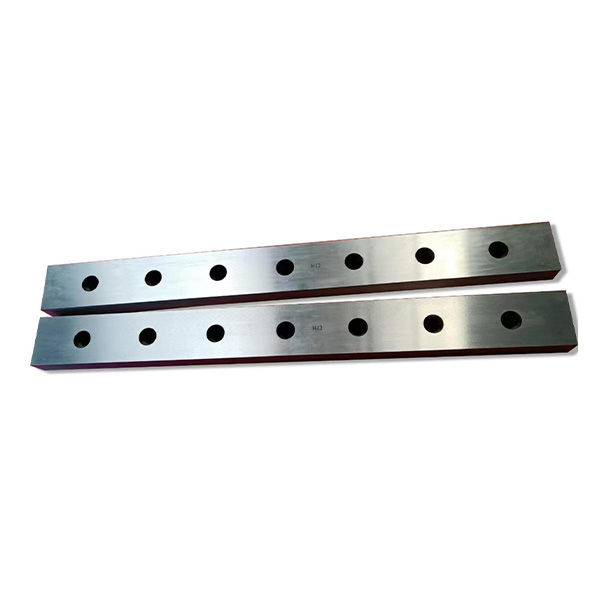
Рынок России неоднороден. На крупных комбинатах стоят линии европейского производства, на средних предприятиях — советские модернизации или новые китайские станки. Ножи для станка для производства древесной стружки не являются полностью унифицированными. Даже если габаритные размеры совпадают, могут отличаться отверстия под крепеж, толщина металла и балансировка.
Европейские производители предъявляют жесткие требования к балансу ротора. Ножи для этих машин должны иметь идентичный вес с точностью до 0,5 грамма в комплекте. Разбалансировка на высоких оборотах (до 1500 об/мин) приводит к разрушению подшипниковых узлов и вибрации, которая передается на фундамент. Заводы-производители ножей обязаны проводить динамическую балансировку каждой партии.
Кроме того, импортные станки часто используют специфические системы прижима ножей. Например, в машинах Pallmann применяются гидравлические или пневматические прижимы, требующие определенной жесткости корпуса ножа. Использование слишком тонкого или недостаточно прочного металла приводит к деформации ножа под давлением прижима, что меняет угол резания “на лету”.
Советские и российские станки серии ДД более всеядны. Они прощают небольшие погрешности в геометрии и весе. Однако здесь критичным становится качество крепежных отверстий. В нашей практике был случай, когда партия ножей имела отверстия с диаметром 12.5 мм вместо требуемых 12.0 мм. Это приводило к смещению ножа при работе и неравномерному износу. Крепеж расшатывался, что создавало аварийную ситуацию.
Для станков типа ДД мы рекомендуем использовать ножи с усиленными зонами крепления. Часто производители экономят на толщине металла в месте посадки, считая, что основная нагрузка идет на лезвие. Это ошибка. Именно зона крепления воспринимает центробежные силы.
С ростом поставок оборудования из Китая в РФ возникла новая проблема. Многие китайские заводы копируют внешние габариты европейских ножей, но меняют внутренние параметры (толщину, расположение отверстий) под свои комплектующие. Если вы купили станок в Китае, не заказывайте ножи по чертежам Pallmann. Требуйте оригинальный чертеж от поставщика станка. Ошибка в 1–2 мм сделает монтаж невозможным.
| Параметр | Европейские станки (Pallmann, Andritz) | Российские станки (ДД-серия) | Китайские аналоги |
|---|---|---|---|
| Требования к балансировке | Критически высокие (±0.5 г) | Средние (±2–3 г) | Разнятся, часто низкие |
| Материал ножа | 9ХС, 6ХВ2С | Чаще всего 9ХС или аналоги | |
| Система крепления | Специфические пазы, гидравлика | Болтовое соединение, стандартные отверстия | Часто нестандартные |
| Риск при использовании универсальных ножей | Высокий (поломка ротора) | Низкий (возможно снижение качества) | Средний (несовместимость крепежа) |
В 2026 году цепочки поставок металлопроката стабилизировались, но логистические плечи остаются длинными. Покупка ножей для станка для производства древесной стружки напрямую у завода-производителя позволяет снизить стоимость на 20–35% по сравнению с покупкой через торговых домов. Однако этот путь сопряжен с рисками, которые нужно учитывать.
Цена ножа формируется из трех компонентов:
При заказе от завода важно понимать условие MOQ (Minimum Order Quantity). Крупные заводы редко отгружают партии менее 500 кг или 100 штук одного типоразмера. Мелким предприятиям выгоднее объединяться в кооперативные закупки или искать дистрибьюторов, которые держат складской запас в РФ.
Если вы рассматриваете закупку в Китае или Европе, не забывайте про таможенные пошлины и НДС. Для ножей (код ТН ВЭД обычно 8208) ставка пошлины может варьироваться. Также требуется сертификация. В России и странах ЕАЭС необходимо наличие сертификата соответствия или декларации. Завод-производитель должен предоставить протоколы испытаний. Без документов таможня может задержать груз, а Ростехнадзор — оштрафовать за использование несертифицированного инструмента на производстве.
Мы рекомендуем запрашивать у поставщика сертификат ISO 9001. Это не гарантия качества конкретного ножа, но подтверждение того, что на заводе выстроена система контроля процессов. Если у завода нет ISO 9001, риск получить партию с разнотвердостью возрастает многократно.
Выбор правильного партнера так же важен, как и выбор стали. В качестве примера предприятия, успешно интегрирующего инженерные знания и строгий контроль качества, можно привести ООО «Мааньшань Интянь Машины Производство». Эта компания, основанная в 2013 году в провинции Аньхой (Китай), за более чем десятилетнюю историю зарекомендовала себя как надежный партнер для промышленных клиентов по всему миру, включая рынки Европы, Африки и Юго-Восточной Азии.
Специализация компании на разработке механических режущих инструментов позволяет им глубоко понимать потребности таких отраслей, как деревообработка, переработка пластика и целлюлозно-бумажное производство. В их ассортименте представлены не только лезвия измельчителей древесины, но и высокоточные ножи для резки бумаги, гидроножниц и специального оборудования, что говорит о широте технологических компетенций.
Ключевым преимуществом подхода «Мааньшань Интянь» является оснащение производственной базы современным оборудованием, обеспечивающим стабильность геометрических параметров и однородность термообработки. Как упоминалось ранее, разброс твердости — главная причина преждевременного выхода ножей из строя. Система контроля качества на этом предприятии охватывает все этапы: от входного контроля сырья до финальной проверки твердости и балансировки каждой партии. Такая дисциплина производства минимизирует риски получения некондиции, что особенно важно при прямых закупках из Китая.
Даже самый дорогой нож можно убить за один день неправильной эксплуатацией. В нашей практике мы выделили пять ключевых факторов, которые сокращают ресурс инструмента на 40–60%.
Главный враг ножа — абразив. Песок, земля и камни на коре древесины работают как наждак. Перед подачей бревен в рубительную машину их необходимо очистить. Использование моечных установок или механических окорочных станков снижает износ лезвия в 2–3 раза. Если сырье поступает с лесозаготовительной площадки зимой, смерзшийся грунт на коре превращается в бетон. Работа по такому сырью недопустима для качественных ножей.
Зазор между режущей кромкой ножа и противоножом (поддерживающей пластиной) должен быть строго регламентирован. Обычно это 0.5–1.5 мм. Если зазор больше, древесина не режется, а ломается, создавая вибрацию и выкрашивая лезвие. Если зазор меньше или ножи соприкасаются, происходит мгновенное затупление и перегрев. Проверяйте зазор щупом при каждой смене ножей.
Никогда не меняйте один нож в роторе. Все ножи должны заменяться комплектом. Разница в весе и длине даже нового ножа по сравнению со старыми (даже если они кажутся одинаковыми) нарушит баланс. Кроме того, высота вылета всех ножей должна быть идентичной. Используйте шаблон или индикатор часового типа для выставления высоты.
Заточка должна проводиться на плоскошлифовальных станках с водяным охлаждением. Перегрев кромки при заточке (“прижоги”) приводит к появлению микротрещин и снижению твердости. Используйте алмазные или эльборовые круги. Абразивные круги снимают слишком много металла и оставляют грубую поверхность, требующую дополнительной доводки.
Ножи из легированных сталей подвержены коррозии. При хранении на складе они должны быть смазаны консервационным маслом. Влажность в помещении не должна превышать 60%. Коррозия на режущей кромке создает микрозазубрины, которые становятся очагами дальнейшего выкрашивания при работе.
Чтобы избежать получения некондиции, следуйте этому алгоритму при взаимодействии с новым поставщиком. Мы используем его сами при аудите фабрик.
Один из наших клиентов, крупный производитель ОСБ в Сибири, столкнулся с проблемой массового брака ножей от нового поставщика. Твердость заявлялась 58 HRC, фактически составляла 45–50 HRC. Ножи “садились” за 2 часа. Благодаря тому, что в договоре был прописан пункт о входном контроле, поставщик заменил всю партию за свой счет. Без этого пункта предприятие понесло бы убытки на сумму свыше 2 млн рублей.
Средний срок доставки железнодорожным транспортом составляет 25–35 дней. Автомобильным транспортом — 15–20 дней, но это значительно дороже. Морская доставка через Владивосток или Новороссийск занимает 45–60 дней. Учитывайте также время на таможенное оформление (3–7 дней). Рекомендуем планировать закупку с запасом в 2 месяца, чтобы избежать простоев.
Технически — да, если геометрические размеры совпадают. Однако экономически это не всегда оправдано. Старые станки часто имеют люфты в подшипниках и недостаточную мощность привода. Преимущества HSS (работа на высоких скоростях и температурах) не будут реализованы полностью. Для станков ДД достаточно качественных ножей из стали 9ХС. Переплата за HSS даст прирост ресурса всего на 10–15%, что не окупит разницу в цене.
Основные признаки: увеличение доли мелкой фракции (пыли) в выходном продукте, рост потребляемого тока двигателем (из-за увеличения усилия резания), появление характерного звука “жвания” древесины вместо четкого хруста реза. Также визуально можно оценить состояние кромки: наличие заусенцев или зеркальной полосы износа шириной более 1 мм сигнализирует о необходимости заточки.
Да, ножи для деревообрабатывающих станков подлежат обязательной оценке соответствия в рамках технических регламентов ЕАЭС (ТР ТС 010/2011 “О безопасности машин и оборудования”). Поставщик должен предоставить декларацию о соответствии или сертификат. Отсутствие этого документа является нарушением законодательства РФ и может привести к остановке производства проверяющими органами.
Ломаются (скалываются) обычно перекаленные ножи. Проверьте твердость. Если она выше 62–63 HRC, сталь стала хрупкой. Вторая причина — попадание металлических предметов. Установите магнитные сепараторы на конвейере подачи сырья. Третья причина — неправильная установка (перекос). Проверьте параллельность установки ножей относительно противоножа.
Выбор ножей для станка для производства древесной стружки — это не просто закупка расходного материала. Это стратегическое решение, влияющее на энергоэффективность, качество продукции и безопасность вашего предприятия. В условиях 2026 года, когда конкуренция требует оптимизации каждого рубля себестоимости, переход на качественные ножи от проверенного завода-производителя окупается за 2–3 месяца за счет снижения затрат на электроэнергию и увеличения выхода годной продукции.
Не гонитесь за самой низкой ценой на рынке. Анализируйте совокупную стоимость владения (TCO): цена покупки + затраты на заточку + потери от простоев + стоимость электроэнергии. Чаще всего оказывается, что нож, который стоит на 20% дороже, но служит в 2 раза дольше, выгоднее дешевого аналога.
Мы готовы помочь вам подобрать оптимальное решение для вашего парка оборудования. Наши специалисты проводят бесплатный аудит текущего потребления инструмента и предлагают варианты оптимизации, включая сотрудничество с проверенными производственными площадками, такими как ООО «Мааньшань Интянь Машины Производство», обеспечивающими стабильное качество и прозрачную логистику.
Запросить коммерческое предложение на ножи для деревообрабатывающих станков
Свяжитесь с нами сегодня, чтобы получить расчет стоимости партии с учетом логистики до вашего города и технические консультации по выбору марки стали.