
2026-07-29
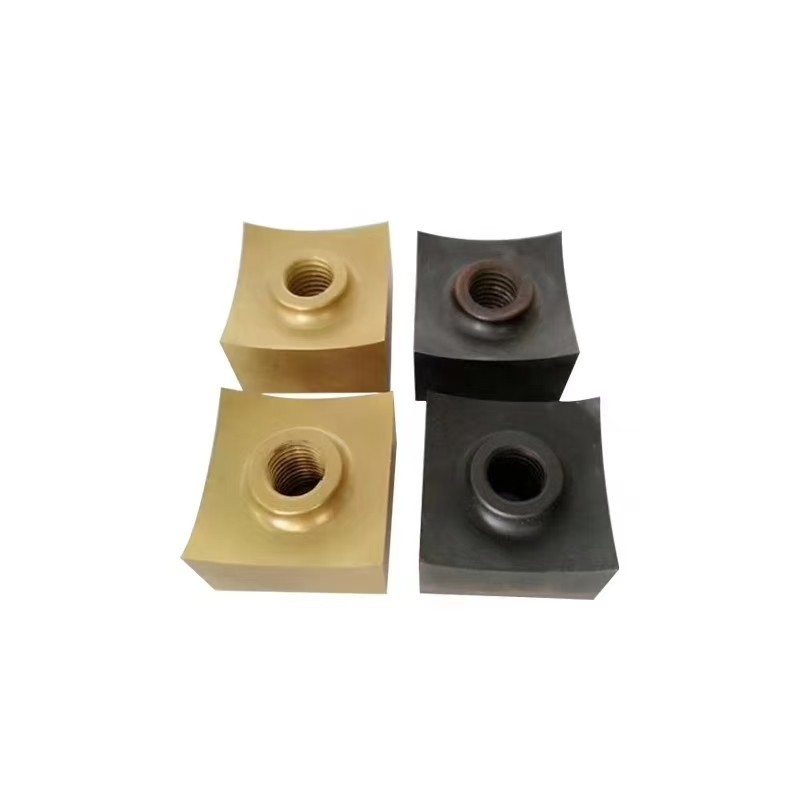
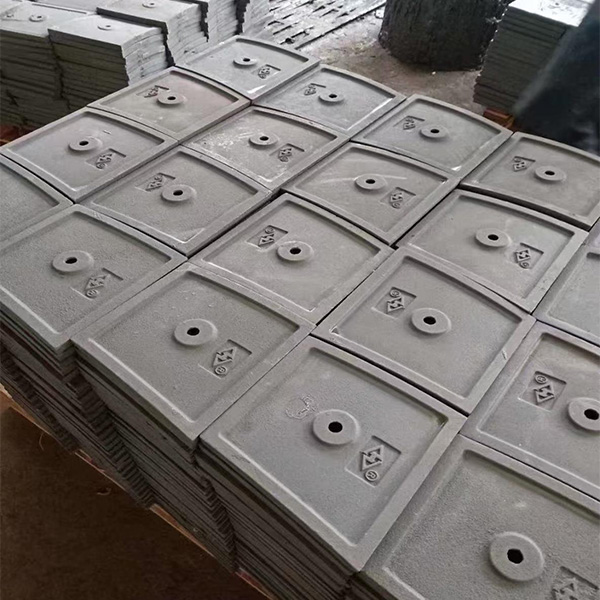
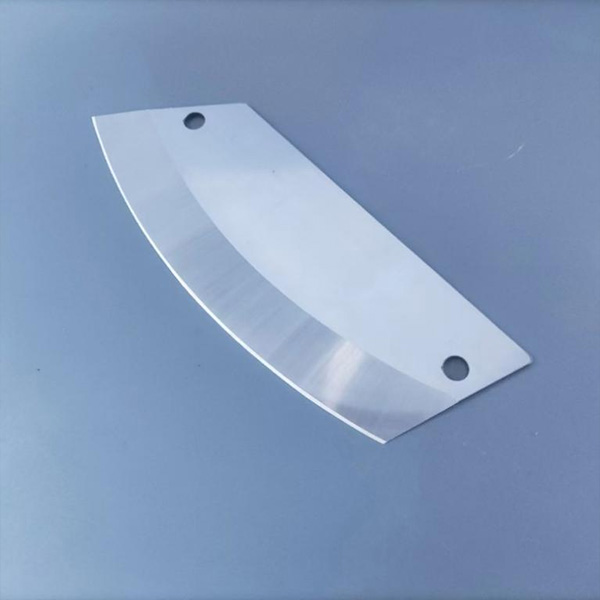
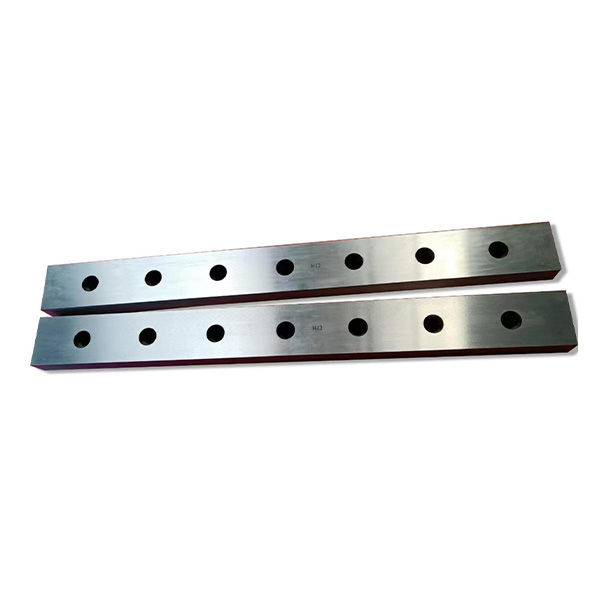
В нашей практике работы с промышленными предприятиями России и стран СНГ мы регулярно сталкиваемся с одной и той же проблемой: руководители закупок выбирают ножи для шредеров исключительно по цене за килограмм металла, игнорируя технологию наплавки. Результат предсказуем — простой линии на 48 часов, замена всего ротора и убытки, превышающие экономию на оснастке в десять раз. Ножи на дробилку шредер с наплавкой твердосплавные — это не просто расходный материал, это критический узел, определяющий рентабельность переработки отходов в 2026 году.
Рынок изменился. Если пять лет назад можно было довольствоваться универсальными решениями из инструментальной стали, то сегодня, при росте объемов переработки сложных композитов, электронного лома (WEEE) и автомобильных шин, требования к режущей кромке выросли экспоненциально. Мы видим, как заводы, перешедшие на специализированные твердосплавные наплавки, увеличивают межсервисный интервал с 200 до 1200 моточасов. Это не маркетинговые обещания, а данные телеметрии наших клиентов.
Данное руководство написано инженерами, которые ежедневно проектируют геометрию лезвий и контролируют процесс наплавки. Здесь нет воды. Только технические параметры, реальные кейсы отказов, сравнение сплавов и четкая инструкция, как купить качественный продукт напрямую у производителя, избегая посреднических наценок и риска получить контрафакт. Если вы планируете обновление парка шредеров или оптимизацию затрат на ТОиР в 2026 году, эта статья сэкономит вам бюджет и время.
Многие поставщики используют термин “твердосплавные ножи” как маркетинговую оболочку, скрывающую обычную закаленную сталь с поверхностным напылением. Важно понимать разницу. Настоящая твердосплавная наплавка — это процесс нанесения слоя карбида вольфрама (WC) или других сверхтвердых материалов на несущую основу из высокопрочной легированной стали методом лазерной или плазменной наплавки. Основа обеспечивает ударную вязкость (чтобы нож не раскололся при попадании металлического предмета), а наплавка — абразивную стойкость.
Частый вопрос от технических директоров: “Почему не сделать нож целиком из карбида вольфрама?”. Ответ кроется в хрупкости. Монолитный твердый сплав имеет высокую твердость (до 92 HRA), но крайне низкую ударную вязкость. В условиях шредирования, где неизбежны динамические нагрузки и удары о непредвиденные включения (арматура, камни, толстый металл), такой нож разрушится при первом же серьезном ударе. Комбинированная конструкция “стальная основа + твердосплавная кромка” является инженерным компромиссом, проверенным десятилетиями.
При заказе ножей на дробилку шредер с наплавкой твердосплавные, вы должны запрашивать у производителя следующие данные. Если поставщик не может их предоставить, бегите от него.
В 2026 году мы наблюдаем переход на наноструктурированные карбиды, которые обеспечивают более равномерное распределение частиц в матрице. Это снижает внутреннее напряжение в зоне перехода “основа-наплавка” и уменьшает риск трещинообразования на 35% по сравнению с традиционными методами 2020–2022 годов.
Практический совет: Всегда требуйте протокол испытаний на адгезию и сертификат химического состава наплавочного порошка. Без этих документов гарантия на нож является фикцией.
Даже самый дорогой твердосплавный нож будет работать плохо, если его геометрия не соответствует типу измельчаемого материала и конструкции шредера. Мы выделяем три основные группы геометрии, каждая из которых решает конкретную задачу.
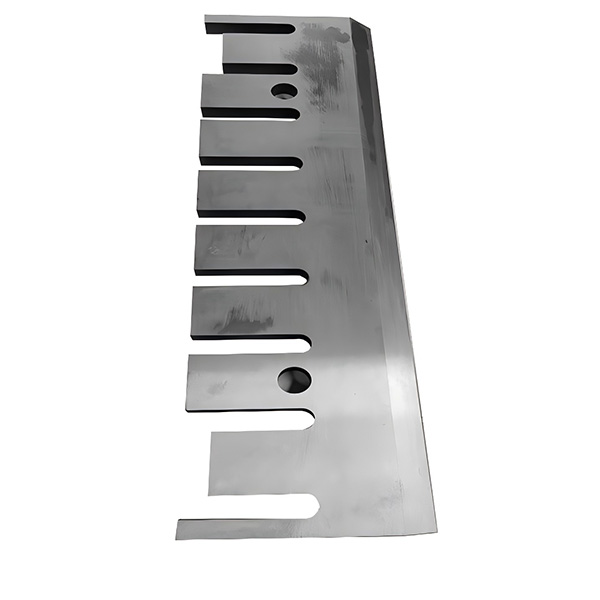
Используются в одно- и двухвальных шредерах для грубого дробления. Основная функция — захват и разрыв материала. Для прямых ножей критичен угол заточки. Стандартный угол 30–45 градусов обеспечивает баланс между остротой и прочностью. Однако для переработки пленки и тонкого пластика мы рекомендуем угол 20–25 градусов с полированной поверхностью, чтобы предотвратить налипание материала.
Ошибка: Использование прямых ножей с крупным шагом зубьев для измельчения однородного пластика. Это приводит к “проскальзыванию” материала и неравномерному износу.
Применяются в шредерах для шин и крупных негабаритных отходов. V-образная форма создает эффект “ножниц”, разрезая материал по всей длине контакта. Твердосплавная наплавка здесь наносится только на режущую грань, так как боковые поверхности подвергаются меньшему абразивному износу. Экономия наплавочного материала составляет до 40% без потери эффективности.
Специализированное решение для волокнистых материалов (текстиль, ковры, геотекстиль). Крюк захватывает материал и затягивает его в зону резания. Для таких ножей важна не только твердость кромки, но и гладкость поверхности тела ножа, чтобы волокна не наматывались на вал. Здесь часто применяется комбинированная обработка: наплавка на кромке и шлифовка тела до зеркального блеска.
| Тип материала | Рекомендуемая геометрия | Содержание WC в наплавке | Ожидаемый ресурс (моточасы) |
|---|---|---|---|
| ПЭТ/ПНД/ПП (пластик) | Прямые, серповидные | 40-50% | 800 – 1200 |
| Автомобильные шины | V-образные, с противозадирными насечками | 60-70% | 400 – 600 |
| Древесина/поддоны | Прямые с большим углом | 30-40% | 1000 – 1500 |
| Электронный лом (WEEE) | Усиленные прямые, малый шаг | 65-75% | 300 – 500 |
| Текстиль/ковры | С крюком, полированные | 50-60% | 600 – 900 |
Выбор геометрии должен базироваться на анализе фракции на выходе. Если вам нужна однородная щепа, шаг ножей и их форма должны быть рассчитаны инженерами под конкретную модель шредера. Универсальные решения всегда проигрывают специализированным на 20–30% по производительности.
В 2026 году география поставок ножей для шредеров стабилизировалась. Европейские бренды ушли из масс-маркета из-за логистических сложностей и цен, оставшись в нише сверхпремиального оборудования. Российские производители заняли средний сегмент, предлагая хорошее соотношение цены и качества, но часто страдают от нестабильности партий. Китайские заводы, прошедшие жесткую селекцию, предлагают уровень качества, сопоставимый с европейским, но по цене на 40–50% ниже.
Давайте разберем детально, почему покупка ножей на дробилку шредер с наплавкой твердосплавные у проверенного китайского завода становится стратегическим выбором для российского бизнеса.
Немецкие и итальянские ножи (например, для шредеров Vecoplan, Lindner) эталонны по качеству термообработки. Однако сроки поставки сейчас составляют 3–6 месяцев, а цена выросла в 2.5 раза из-за логистики через третьи страны. Кроме того, многие европейцы отказываются от прямых контрактов с компаниями из РФ. Это тупиковый вариант для оперативного снабжения.
Российские металлообрабатывающие заводы активно развивают направление наплавки. Плюсы: быстрая доставка, отсутствие таможенных рисков, оплата в рублях. Минусы: дефицит качественного карбида вольфрама (сырье импортное) и проблемы с воспроизводимостью технологии. Партия может быть отличной, следующая — с дефектами адгезии. Мы рекомендуем российских поставщиков для срочных ремонтов, но для планового обеспечения лучше иметь долгосрочный контракт с заводом-производителем.
Стереотип о “дешевом китайском металле” устарел лет на десять. Ведущие заводы в провинциях Цзянсу, Шаньдун и Аньхой внедрили автоматизированные линии лазерной наплавки (Laser Cladding), которые контролируют температуру ванны расплава с точностью до градуса. Это исключает человеческий фактор.
Ярким примером такого подхода является ООО «Мааньшань Интянь Машины Производство» (Maanshan Intian Machinery Production). Основанная в 2013 году в провинции Аньхой, компания за более чем десятилетие превратилась в профессиональное предприятие, специализирующееся на разработке и производстве высокоточных механических режущих инструментов. Объединяя глубокие инженерные знания с строгой технологической дисциплиной, «Интянь» сформировала репутацию надежного партнера для промышленных клиентов по всему миру, включая рынки Европы, Африки и Юго-Восточной Азии.
Почему такие производители, как «Мааньшань Интянь», выигрывают в 2026 году:
Мы работаем с фабриками, которые имеют сертификаты ISO 9001:2015 и адаптируют продукцию под стандарты ГОСТ и ЕАС. Это не “ноунейм” с Alibaba, а промышленные партнеры уровня «Мааньшань Интянь», готовые к аудиту и долгосрочному сотрудничеству.
Покупка — это только половина дела. Вторая половина — входной контроль. В нашей практике был случай, когда клиент принял партию ножей без проверки, установил их, и через 20 часов работы три ножа разрушились, повредив вал шредера. Ущерб составил более 2 млн рублей. Чтобы избежать этого, внедрите следующий алгоритм приемки.
Внимание: Никогда не устанавливайте ножи без предварительной балансировки ротора в сборе. Дисбаланс даже в 50 грамм на высоких оборотах создает вибрацию, которая разрушает подшипники и ускоряет износ ножей в 3 раза.
Ресурс ножей на дробилку шредер с наплавкой твердосплавные зависит не только от качества изготовления, но и от режима эксплуатации. Мы проанализировали данные 50 предприятий и выявили факторы, которые сокращают срок службы оснастки.
Зазор между подвижным и неподвижным ножом (контрножом) — критический параметр. Для пластика оптимальный зазор составляет 0.5–1.0 мм. Для металла и шин — 1.5–2.5 мм. Слишком маленький зазор приводит к контакту ножей и их мгновенному разрушению. Слишком большой — к “жеванию” материала вместо резания, что вызывает перегрев и пластическую деформацию кромки.
Используйте щупы для настройки. Не делайте это “на глаз”. После каждых 100 моточасов проверяйте зазор, так как крепеж может ослабнуть от вибрации.
Перегрев — враг твердосплавной наплавки. При температуре выше 250°C начинается отпуск стали основы, она теряет прочность. При температуре выше 600°C возможно окисление связки карбида вольфрама. Если вы чувствуете, что корпус шредера горячий, остановите процесс и дайте оборудованию остыть. Установка систем водяного или воздушного охлаждения ротора может увеличить ресурс ножей на 40% при переработке вязких материалов.
Не ждите, пока нож полностью затупится. Работа на тупом инструменте увеличивает нагрузку на двигатель на 30–50% и вызывает ударные нагрузки на ротор. Перетачивайте ножи, когда износ кромки достигнет 1–2 мм. Важно: переточку должен выполнять специалист с использованием алмазных кругов. Обычные абразивные круги “забиваются” карбидом вольфрама и вызывают перегрев кромки, что ведет к появлению микротрещин.
Максимальное количество переточек ограничено глубиной наплавки. Обычно это 4–6 раз. После исчерпания ресурса наплавки нож подлежит восстановлению (новой наплавке) или утилизации. Восстановление экономически выгодно, если стоимость новой наплавки составляет не более 60% от цены нового ножа.
Закупка промышленной оснастки из-за рубежа сопряжена с логистическими нюансами. В 2026 году цепочки поставок в Россию отлажены, но требуют внимательного оформления.
Ножи для шредеров обычно классифицируются по коду ТН ВЭД 8208 (Ножи и режущие пластины для машин). Ставка ввозной пошлины может варьироваться от 5% до 10% в зависимости от страны происхождения и наличия сертификатов происхождения (форма А или другие преференциальные документы). НДС 20% уплачивается на таможне. Убедитесь, что ваш поставщик предоставляет полный пакет документов: инвойс, упаковочный лист, контракт, техническое описание.
Для законного использования ножей на территории РФ и стран ЕАЭС может потребоваться декларация соответствия или отказное письмо, в зависимости от трактовки таможни. Чаще всего ножи как сменные части не подлежат обязательной сертификации по ТР ТС, но требуют паспорта изделия и руководства по эксплуатации на русском языке. Наш завод предоставляет всю необходимую документацию для беспрепятственного прохождения таможни.
Твердосплавные ножи хрупки к ударам. Они должны быть упакованы в деревянные ящики с индивидуальными ячейками, проложенными пенопластом или резиной. Режущие кромки должны быть защищены пластиковыми чехлами. Погрузка и разгрузка должны осуществляться краном или погрузчиком, строго запрещено сбрасывать ящики. Один упавший ящик может превратить партию ножей в металлолом из-за внутренних микротрещин, невидимых глазу.
Для стандартных моделей MOQ обычно составляет 1 комплект (набор ножей для одного ротора). Для индивидуальных проектов с уникальной геометрией MOQ может составлять 4–8 штук из-за настроек оборудования для наплавки и обработки. Мы стараемся гибко подходить к этому вопросу: если у вас срочная потребность в 1–2 ножах, мы можем предложить их из наличия или изготовить в порядке очереди, но стоимость единицы будет выше.
Стандартный срок производства составляет 15–25 рабочих дней с момента утверждения чертежей и получения предоплаты. Этот срок включает закупку сырья, термообработку, наплавку, механическую обработку и контроль качества. Экспресс-изготовление возможно за 7–10 дней с доплатой 20–30% за срочность. Доставка до Москвы или других городов РФ занимает еще 15–25 дней железнодорожным транспортом или 7–10 дней автотранспортом (в зависимости от текущей ситуации на границе).
Да, восстановление возможно, если тело ножа (основа) не имеет трещин, деформаций и глубоких выработок под крепеж. Процесс включает снятие остатков старой наплавки, дефектоскопию основы, наплавку нового слоя и финишную обработку. Стоимость восстановления составляет примерно 50–60% от цены нового ножа. Однако, если основа изготовлена из низкокачественной стали, повторная термообработка может ухудшить ее свойства. Мы рекомендуем восстанавливать ножи только после экспертизы их состояния.
Да, мы предоставляем гарантию на отсутствие дефектов наплавки (отслоение, трещины, поры) сроком на 6 месяцев или на определенный наработанный ресурс (например, 500 моточасов), в зависимости от условий договора. Гарантия не распространяется на естественный абразивный износ, повреждения от попадания неразрушаемых предметов (арматура, камни) или нарушение режимов эксплуатации (перегрев, неправильная регулировка зазоров). В случае гарантийного случая мы бесплатно заменяем бракованные изделия или компенсируем их стоимость.
Мы работаем с российскими компаниями по прямым контрактам. Оплата возможна в рублях (CNY/RUB) или юанях (CNY) на счета наших партнеров в банках, не подверженных санкционным ограничениям, либо через систему трансграничных платежей. Мы предоставляем полный пакет бухгалтерских документов для вашей отчетности. Возможна работа по предоплате 50% перед производством и 50% перед отгрузкой, либо 100% предоплата для новых клиентов. Для постоянных партнеров возможны индивидуальные условия отсрочки платежа.
Выбор ножей на дробилку шредер с наплавкой твердосплавные — это стратегическое решение. Экономия 10% на стоимости ножа может обернуться потерей 50% прибыли из-за простоев и снижения производительности. В 2026 году рынок требует эффективности, предсказуемости и технологичности. Продукция нашего завода сочетает в себе передовые технологии лазерной наплавки, строгий контроль качества и конкурентную цену прямого производителя.
Мы не просто продаем металл. Мы предлагаем инженерную поддержку: поможем подобрать геометрию, рассчитаем ресурс, обеспечим своевременную поставку и гарантийное обслуживание. Наши ножи работают на сотнях предприятий от Калининграда до Владивостока, доказывая свою эффективность каждый день.
Не рискуйте своим производством. Получите коммерческое предложение с расчетом стоимости для вашего конкретного шредера уже сегодня. Пришлите нам чертеж или фото ножа, укажите материал переработки, и наши инженеры подготовят оптимальное решение в течение 24 часов.
Заказать расчет стоимости ножей для шредера
Технические характеристики твердосплавных наплавок
Кейсы внедрения на производствах РФ
Свяжитесь с нами сегодня