
2026-08-01
В нашей практике обслуживания промышленных линий мы регулярно сталкиваемся с ситуацией, когда простой оборудования из-за некачественного уплотнения или неправильно подобранной матрицы обходится заводу дороже, чем годовая экономия на дешевых аналогах. Запчасти комбинированной штамповочно-режущей машины — это не просто расходные материалы; это критические компоненты, определяющие точность реза, скорость цикла и безопасность операторов. В 2026 году требования к промышленному оборудованию ужесточились: современные линии работают на предельных скоростях, а допуски сократились на 15-20% по сравнению с моделями пятилетней давности.
Если вы ищете надежного поставщика, который понимает разницу между сталью марки Cr12MoV и обычным инструментальным сплавом, вы попали по адресу. Мы производим и поставляем оригинальные комплектующие напрямую с завода, исключая посредников. Это позволяет нам гарантировать соответствие стандартам ГОСТ и ISO, сохраняя конкурентную цену. В этом руководстве мы разберем, как избежать типичных ошибок при закупке, какие параметры действительно важны и почему прямое сотрудничество с производителем из Китая стало стандартом для российских промышленных предприятий в текущих экономических условиях.
Каждый час простоя штамповочного пресса стоит компании от 50 000 до 150 000 рублей упущенной выгоды. Выбор поставщика запчастей — это вопрос финансовой стабильности вашего цеха. Ниже мы подробно рассмотрим технические аспекты, которые помогут вам сделать обоснованный выбор.
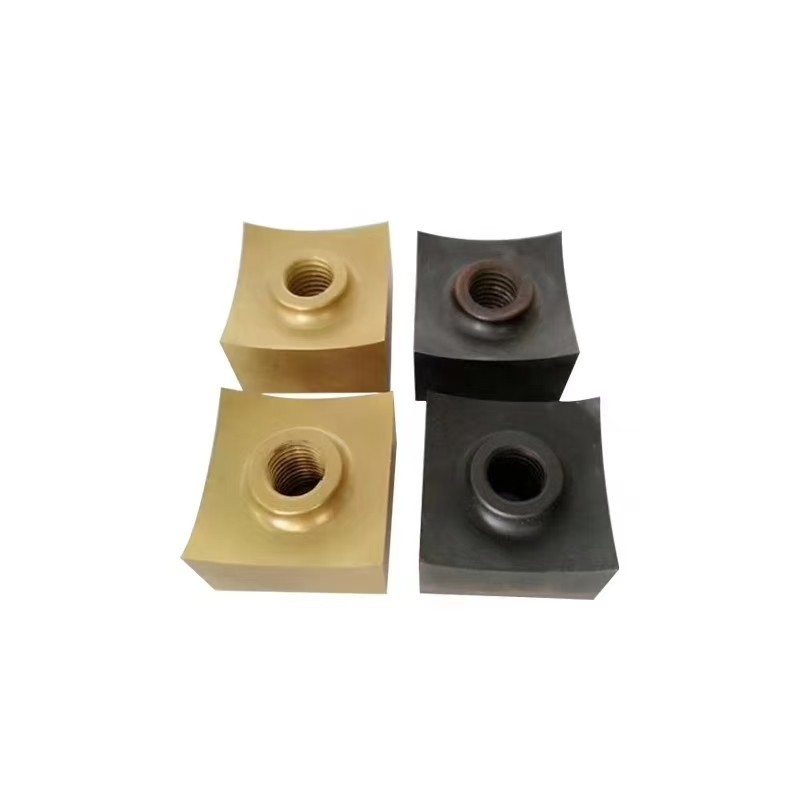
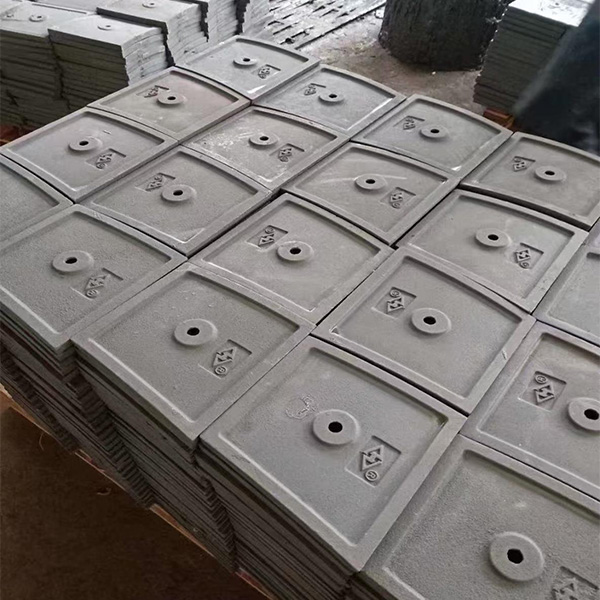
Комбинированная штамповочно-режущая машина представляет собой сложный агрегат, объединяющий функции пробивки, вырубки и резки. Для обеспечения бесперебойной работы необходимо четко понимать номенклатуру изнашиваемых деталей. Ошибка в выборе материала или геометрии даже одной детали приводит к дисбалансу всей системы.
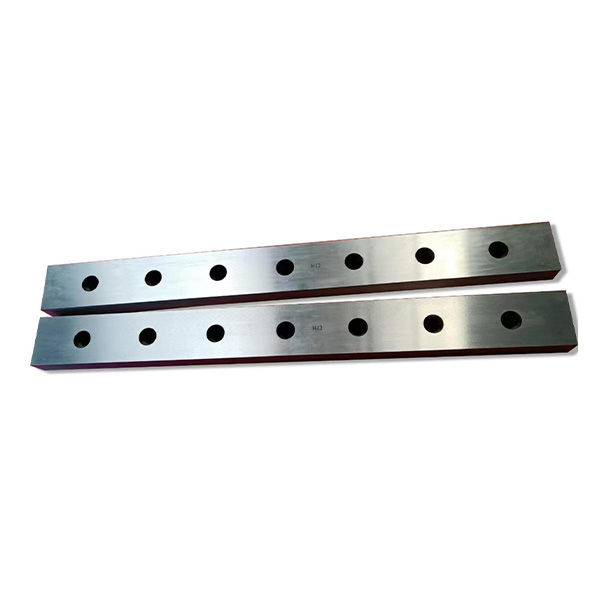
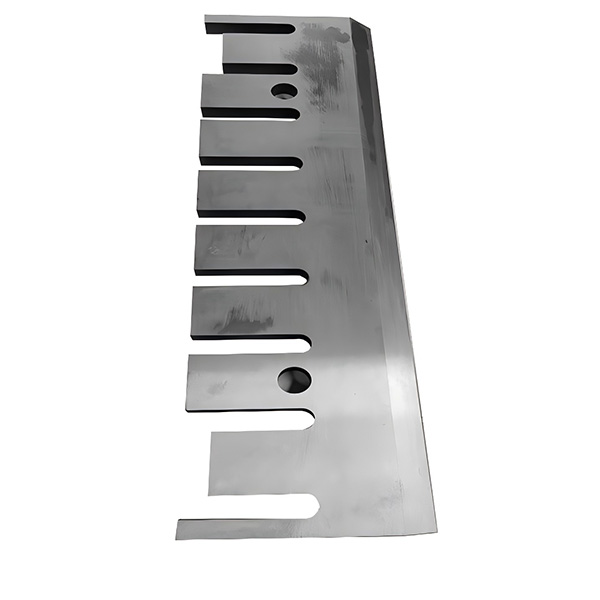
Инструментальная группа — это наиболее нагруженная часть механизма. Пуансоны (пробойники) и матрицы подвергаются циклическим ударным нагрузкам, трению и нагреву. В 2026 году стандартом качества для обработки листового металла толщиной до 6 мм считается использование сталей с высокой износостойкостью и вязкостью.
Мы используем следующие материалы для изготовления активного инструмента:
Важно учитывать зазор между пуансоном и матрицей. Для стали толщиной 2 мм оптимальный односторонний зазор составляет 0.1-0.15 мм. Увеличение зазора приводит к образованию заусенцев, а уменьшение — к заклиниванию инструмента и поломке пуансона. Наши инженеры рассчитывают зазоры индивидуально под каждый заказ, учитывая конкретную марку обрабатываемого материала.
Даже идеальный пуансон не сможет работать корректно, если верхняя и нижняя части штампа смещаются относительно друг друга. Направляющие элементы обеспечивают соосность движения. Основная проблема здесь — износ поверхности скольжения и потеря геометрической формы.
Мы производим направляющие втулки с использованием бронзовых сплавов с графитовыми включениями или стальных втулок с тефлоновым покрытием. Такое решение обеспечивает самосмазывание и снижает коэффициент трения. Точность изготовления колонок соответствует классу h6, что гарантирует отсутствие люфта даже после миллионов циклов работы. При заказе обратите внимание на длину рабочей части втулки: она должна превышать ход ползуна минимум на 20 мм, чтобы исключить выход направляющей из зоны контакта в верхней мертвой точке.
Недооценка роли пружин — частая причина поломок. Пружины используются для возврата stripper plate (съемника) и демпфирования ударов. Обычные винтовые пружины быстро теряют упругость (“садятся”) при интенсивной работе, что приводит к неравномерному съему материала и застреванию заготовок.
В наших комплектах мы устанавливаем полиуретановые амортизаторы или пружины из сплава Chrome-Silicon (класс ISO 10243, цветовой код Yellow или Red для тяжелых нагрузок). Ресурс таких пружин составляет не менее 2 миллионов циклов при нагрузке до 80% от предельной. Мы рекомендуем менять пружины профилактически каждые 6 месяцев интенсивной эксплуатации, даже если визуально они выглядят исправными. Усталость металла не всегда видна глазу, но внезапный разрыв пружины может разрушить матрицу.
Шатуны и коленчатые валы передают усилие от двигателя к инструменту. Подшипники качения в этих узлах работают в условиях высоких радиальных нагрузок. Мы используем подшипники SKF или FAG класса точности P6, что обеспечивает плавность хода и снижение вибрации. Вибрация — главный враг точности реза. Если вы чувствуете повышенную вибрацию корпуса машины, замена подшипников привода — первое действие, которое необходимо предпринять перед проверкой инструмента.
Проверьте состояние масляных каналов в валах. Забивание каналов грязью приводит к сухому трению и перегреву шейки вала. В наших новых моделях валов предусмотрены фильтры грубой очистки масла, но при использовании запчастей сторонних производителей этот нюанс часто упускается.
Рынок насыщен предложениями, но качество варьируется критически. Покупка запчастей у непроверенного поставщика — это лотерея, где ставка — ваше производство. Вот четкие критерии, по которым мы оцениваем надежность завода-изготовителя, и которым следуем сами.
Наличие сертификата ISO 9001:2015 является базовым требованием. Однако сам по себе сертификат ничего не гарантирует. Важно наличие внутренней лаборатории контроля качества. Наш завод оснащен координатно-измерительными машинами (CMM) и спектрометрами для анализа химического состава стали. Каждая партия пуансонов проходит проверку твердости на каждом пятом изделии, а выборочный контроль геометрии осуществляется на 100% для сложных профилей.
Для поставок в Россию и страны ЕАЭС обязательна сертификация по стандартам ЕАС (Евразийское соответствие). Мы предоставляем полный пакет документов, включая декларации соответствия Техническим регламентам Таможенного союза. Отсутствие маркировки ЕАС на импортных запчастях может привести к проблемам при таможенной очистке и проверках надзорных органов.
Понимание локальной специфики критично. Российские предприятия часто эксплуатируют оборудование в более жестких температурных режимах и с меньшими интервалами технического обслуживания, чем европейские заводы. Наши запчасти адаптированы под эти условия: мы используем морозостойкие смазки в направляющих и усиленные уплотнения гидравлических систем, рассчитанные на перепады температур от -40°C до +40°C.
Один из наших клиентов столкнулся с проблемой частого выхода из строя гидравлических уплотнений зимой. Выяснилось, что поставщик использовал стандартные резиновые смеси, которые дубеют при низких температурах. Мы заменили уплотнения на аналоги из фторкаучука (FKM), и проблема была решена полностью. Такой опыт позволяет нам предлагать решения, которые работают именно в ваших условиях.
Покупая у производителя, вы должны быть уверены, что получаете заводскую продукцию, а не перепроданный товар с рынка. ООО «Мааньшань Интянь Машины Производство» — это профессиональное современное предприятие, специализирующееся на разработке и производстве механических режущих инструментов. Основанная в 2013 году в провинции Аньхой (Китай), компания более десяти лет последовательно развивает компетенции в области точного режущего оборудования, формируя устойчивую репутацию надёжного партнёра для промышленных клиентов по всему миру.
Мы объединяем инженерные знания, технологическую дисциплину и ориентированность на промышленные потребности, обеспечивая комплексные решения в сфере режущих компонентов. Наша производственная база оснащена современным оборудованием, позволяющим обеспечить стабильность геометрических параметров, однородность термообработки и высокую повторяемость характеристик изделий. На всех этапах — от входного контроля сырья до финальной проверки — действует строгая система контроля качества. Мы предоставляем возможность видео-инспекции производства и склада перед отправкой крупной партии, чтобы вы могли видеть процесс упаковки и маркировки. Это исключает подмену качественных деталей на более дешевые аналоги при отгрузке.
Часто возникает дилемма: покупать дорогие оригинальные запчасти от европейского бренда машины, искать дешевые аналоги на местном рынке или заказывать OEM-производство в Китае. Давайте разберем это объективно, используя данные нашего опыта.
| Критерий | Оригинал (Европа/Япония) | Дешевые аналоги (No-name) | Китайские OEM (Заводское качество) |
|---|---|---|---|
| Цена | Высокая (база 100%) | Низкая (30-40% от оригинала) | Средняя (50-60% от оригинала) |
| Срок поставки в РФ | Долгий (санкции, логистика 2-4 мес.) | Быстрый (наличие на складах) | Средний (прямая доставка 3-5 недель) |
| Качество стали | Стабильно высокое | Непредсказуемое, часто низкое | Высокое (при контроле завода) |
| Точность размеров | Микронная точность | Большие допуски, требуется подгонка | Соответствует чертежам (±0.01 мм) |
| Риск простоя | Низкий | Высокий (частые поломки) | Низкий (при правильном подборе) |
| Гарантия | Официальная, но сложная реализация | Отсутствует или формальная | Реальная замена бракованной партии |
Наша рекомендация: Для критически важных узлов (главный привод, ЧПУ контроллеры) лучше сохранять оригиналы или их высококачественные эквиваленты. Для расходных материалов (пуансоны, матрицы, направляющие, пружины) китайские OEM-запчасти от проверенного завода являются наиболее экономически эффективным решением. Они обеспечивают 90-95% ресурса оригинала за 50% цены. Дешевые no-name аналоги использовать не рекомендуется: экономия на цене нивелируется затратами на настройку и простои.
Мы производим запчасти по вашим чертежцам или образцам, строго соблюдая материалы и термообработку, указанные в спецификации оригинального оборудования. Это позволяет вам получить деталь, идентичную оригиналу, без наценки за бренд.
Процесс импорта промышленных компонентов требует внимательности к деталям. Ошибки в документации или упаковке могут привести к задержкам на таможне или повреждению груза. Мы отладили процесс поставок в Россию и СНГ, чтобы минимизировать ваши хлопоты.
Для стандартных позиций (пружин, болтов, стандартных пуансонов) минимальный объем заказа составляет от 10 штук. Для нестандартных изделий, изготавливаемых по чертежу, MOQ определяется сложностью обработки, но обычно начинается от 1-2 штук для опытных образцов. Мы понимаем, что держать большие запасы на складе невыгодно, поэтому предлагаем гибкую систему поставок: вы можете заказать годовой запас с поэтапной отгрузкой.
Металлические детали подвержены коррозии при морской перевозке. Мы используем трехступенчатую систему защиты:
Снаружи используется прочный деревянный ящик или усиленный картон с пенопластовыми вкладышами. Такая упаковка гарантирует, что детали прибудут к вам в идеальном состоянии, готовыми к установке без дополнительной очистки.
Мы предоставляем полный пакет экспортных документов: инвойс, упаковочный лист, сертификат происхождения (Form A или общий), а также технические паспорта на русском языке. Коды ТН ВЭД подбираются заранее, чтобы вы могли рассчитать пошлины до момента отгрузки. Наша логистическая команда работает с проверенными freight-forwarders, специализирующимися на маршруте Китай-Россия, что позволяет оптимизировать сроки и стоимость доставки.
Стандартный срок изготовления опытной партии составляет 7-10 рабочих дней после утверждения чертежей и оплаты. Для серийного производства срок может быть увеличен до 15-20 дней в зависимости от объема. Если вам требуются срочные запчасти, мы предлагаем услугу экспресс-изготовления за 3-5 дней с доплатой 30%. Однако мы рекомендуем планировать закупки заранее, чтобы избежать авральных ситуаций.
Стандартные изделия, не бывшие в употреблении и сохранением заводской упаковки, можно вернуть в течение 14 дней. Изделия, изготовленные по индивидуальному чертежу, возврату не подлежат, так как они не могут быть реализованы другому клиенту. Поэтому на этапе согласования чертежей мы настаиваем на двойной проверке размеров вами и нашими инженерами. Мы отправляем 3D-модели и чертежи для подтверждения перед началом производства.
Да, мы даем гарантию на отсутствие производственных дефектов (трещины, сколы, несоответствие твердости) сроком на 6 месяцев или определенное количество циклов (указывается в договоре). Гарантия не распространяется на естественный износ режущей кромки, если он происходит в рамках нормативных значений. Если деталь выходит из строя преждевременно из-за нарушения технологии изготовления, мы бесплатно заменяем её и оплачиваем доставку новой партии.
Мы принимаем платежи в рублях (CNY/RUB) через банки, не находящиеся под санкциями, а также в юанях (CNY) или долларах (USD) по взаимному согласованию. Мы работаем с крупными государственными банками, имеющими прямые корреспондентские счета, что обеспечивает быстрое прохождение платежей. Все финансовые операции прозрачны и сопровождаются официальными документами.
Наши запчасти изготавливаются в полном соответствии с оригинальными спецификациями, поэтому они устанавливаются на штатные места без доработок. Однако мы рекомендуем проводить установку квалифицированным персоналом с использованием динамометрических ключей для соблюдения моментов затяжки крепежа. К каждому заказу мы прилагаем инструкцию по монтажу и рекомендации по первоначальной смазке.
Даже самые качественные запчасти не прослужат долго, если оборудование эксплуатируется с нарушениями. На основе анализа сервисных обращений мы выделили три главные ошибки, которые совершают операторы и механики.
Ошибка 1: Игнорирование смазки направляющих. Многие операторы считают, что если машина работает, смазывать не нужно. Это фатальная ошибка. Сухое трение приводит к задирам на направляющих колонках уже через 10-20 тысяч циклов. Задиры создают люфт, который разбивает матрицу. Правило простое: автоматическая система смазки должна проверяться ежедневно, а ручная смазка проводиться каждые 4 часа работы.
Ошибка 2: Использование изношенных пружин. Как упоминалось выше, “уставшая” пружина не обеспечивает нужный прижим съемника. Это приводит к тому, что лист металла поднимается вместе с пуансоном, вызывая его изгиб и поломку. Не ждите разрыва пружины. Ведите журнал замены пружин и меняйте их превентивно.
Ошибка 3: Превышение толщины материала. Попытка пробить металл толщиной 4 мм на инструменте, рассчитанном на 3 мм, увеличивает усилие резания экспоненциально. Это приводит к перегрузке шатунов и деформации режущей кромки. Всегда соблюдайте номинальные характеристики оборудования. Если нужно работать с более толстым материалом, закажите усиленный комплект инструмента из стали DC53 с увеличенным зазором.
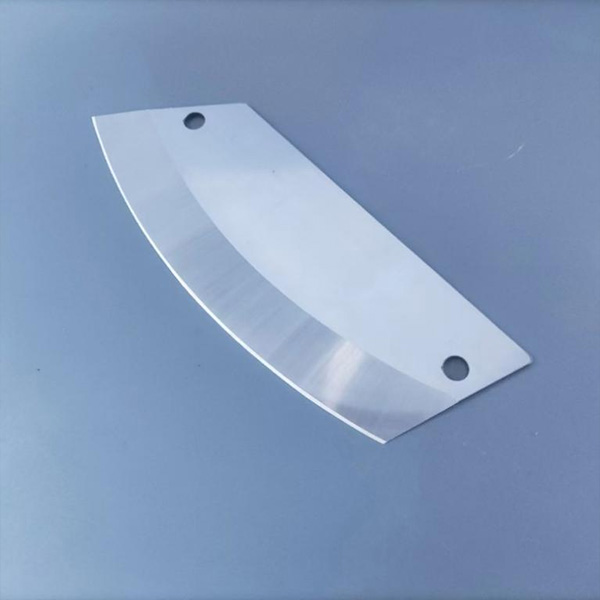
Выбирая нас в качестве партнера по поставке запчастей для комбинированной штамповочно-режущей машины, вы получаете не просто товар, а инженерную поддержку и надежность поставок. Рыночная деятельность ООО «Мааньшань Интянь Машины Производство» охватывает более 20 стран и регионов Европы, Африки, Юго-Восточной Азии и Южной Америки. Мы поддерживаем прямые связи с клиентами на всех этапах сотрудничества — от технической консультации и адаптации конструкции лезвия под конкретное оборудование до послепродажного обслуживания.
Наша сервисная политика строится на принципах прозрачности, ответственности и долгосрочного партнерства. Стратегическая цель компании — стать глобальным эталоном надёжности и технологической зрелости в сегменте промышленных режущих инструментов.
Наши преимущества:
В 2026 году эффективность производства зависит от скорости реакции на изменения рынка. Надежный поставщик запчастей — это ваш стратегический партнер в обеспечении непрерывности бизнес-процессов. Мы готовы взять на себя ответственность за качество вашего инструмента.
Не позволяйте простоем оборудования снижать вашу прибыль. Инвестируйте в качественные комплектующие, которые окупаются с первого дня работы.
Свяжитесь с нами сегодня для получения бесплатной консультации и расчета стоимости необходимых запчастей. Отправьте нам чертежи или фото деталей, и наши инженеры подготовят коммерческое предложение в течение 24 часов. Мы говорим на русском языке, понимаем ваши задачи и готовы к долгосрочному сотрудничеству.
Для получения более подробной информации о наших производственных возможностях посетите раздел каталог штампового инструмента или ознакомьтесь с нашими кейсами по модернизации линий.