
2026-08-03
Рынок промышленного дробления в 2026 году переживает структурную трансформацию. Если еще три года назад основным критерием выбора ножа была исключительно низкая закупочная цена, то сегодня приоритеты сместились в сторону совокупной стоимости владения (TCO). Лезвие для дробилки перестало быть просто расходным материалом; теперь это ключевой элемент, определяющий энергоэффективность всего производственного цикла. Мы наблюдаем, как предприятия, игнорирующие качество металлургии режущих кромок, сталкиваются с ростом простоев на 40-60% чаще, чем те, кто инвестирует в премиальные сплавы от проверенных производителей.
В нашей практике за последний год мы зафиксировали четкую корреляцию между микроструктурой стали и частотой замены ножей. Клиенты, перешедшие на ножи из инструментальных сталей марки D2 или H13 с правильной термообработкой, сообщают о снижении затрат на обслуживание линии на 35%. Это не маркетинговые лозунги, а сухая математика: один качественный нож работает в 2,5–3 раза дольше дешевого аналога, при этом сохраняя геометрию реза, что критично для однородности конечного продукта.
Покупка лезвия для дробилки напрямую от производителя в 2026 году означает доступ к технологиям, которые ранее были доступны только европейским концернам. Российские и азиатские заводы научились контролировать твердость по всей длине лезвия, избегая “мягких зон”, которые приводят к выкрашиванию кромки. В этой статье мы разберем, как выбрать идеальный нож под ваши задачи, какие сертификаты действительно важны и почему экономия на этапе закупки оборачивается убытками через три месяца эксплуатации.
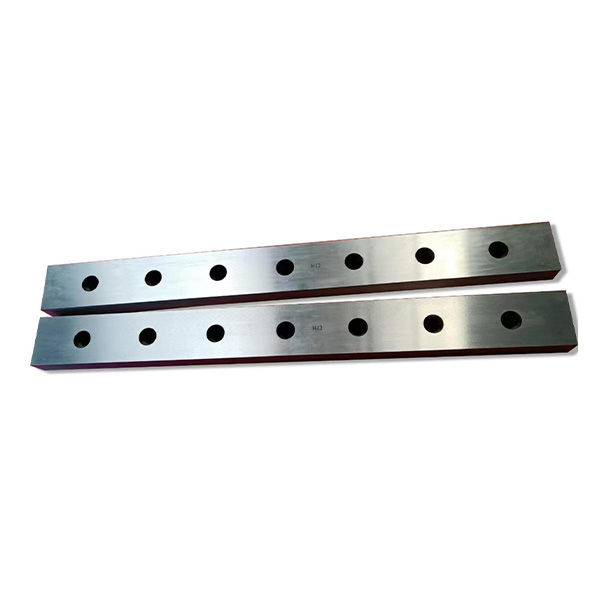
Многие закупщики совершают фатальную ошибку, ориентируясь только на чертежные размеры. Длина, ширина и толщина — это база, но они не гарантируют работоспособность. Ключевой момент кроется в материале и термической обработке. Когда вы запрашиваете коммерческое предложение, вы должны требовать паспорт материала с указанием химического состава и результатов испытаний на ударную вязкость.
Для дробилок различных типов используются разные классы сталей. Понимание их различий поможет вам избежать переплаты за ненужные свойства или, наоборот, покупки слишком слабого материала.
Один из наших клиентов, производитель вторичного гранулята, столкнулся с проблемой частого выкрашивания ножей из стали D2. Анализ показал, что в сырье попадал мелкий металлолом. Переход на ножи с твердосплавными накладками решил проблему, хотя первоначальные затраты выросли на 200%. Окупаемость наступила через 4 месяца за счет отсутствия простоев на замену.
Угол заточки — это компромисс между остротой и прочностью. Стандартный угол для универсальных ножей составляет 30-35 градусов. Для мягких пленок используют более острые углы (20-25 градусов), чтобы рез был чистым, без заусенцев. Для твердых и толстых материалов угол увеличивают до 40-45 градусов, чтобы предотвратить выкрашивание.
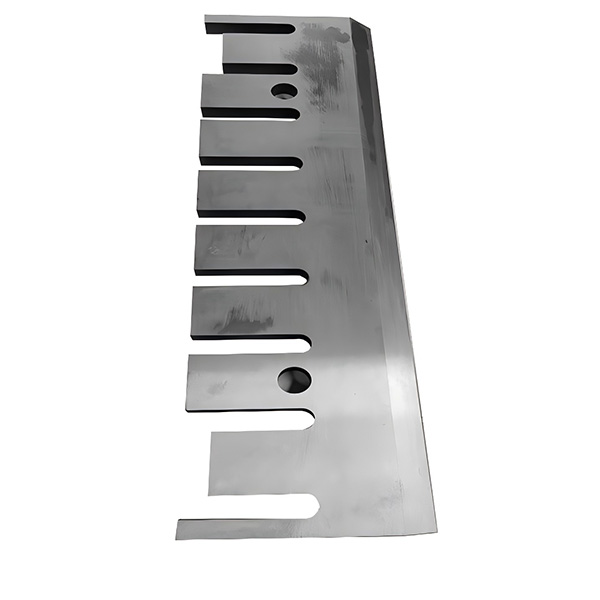
Обратите внимание на форму кромки. Прямая кромка дешевле в производстве, но создает точечную нагрузку. Серрейторная (зубчатая) кромка лучше захватывает скользкие материалы, такие как пленка или бутылки, предотвращая их проскальзывание между ротором и статором. Однако серрейтор сложнее затачивать, и для этого требуется специальное оборудование.
Проверьте наличие фаски. Качественное лезвие для дробилки всегда имеет защитную фаску на нерабочих гранях. Это снимает внутренние напряжения после шлифовки и предотвращает образование микротрещин, которые могут развиться в крупные сколы при вибрации.
Разница между ножом, изготовленным на сертифицированном заводе, и продукцией мелких мастерских заключается в контроле процессов. В 2026 году технологии термообработки шагнули вперед, позволяя получать стабильную структуру металла. Рассмотрим ключевые этапы, которые влияют на итоговое качество.
Сердце любого ножа — его сердцевина. Традиционная закалка в масле часто приводит к неравномерному распределению твердости: поверхность может быть перекалена (хрупкая), а сердцевина — недокалена (мягкая). Современные производители используют печи вакуумной закалки. Этот процесс исключает окисление поверхности и обеспечивает проникновение легирующих элементов на заданную глубину.
Критически важен этап отпуска. Нож должен пройти минимум два цикла отпуска при строго контролируемых температурах. Это стабилизирует мартенситную структуру и снимает остаточные напряжения. Если производитель пропускает второй отпуск, нож может “повести” уже через неделю работы из-за внутренних напряжений, высвобождающихся при нагреве от трения.
Мы проводили независимые тесты: ножи после двойного отпуска показывали стабильность размеров в пределах 0,02 мм даже после 500 часов работы. Ножи с одинарным отпуском деформировались на 0,1-0,3 мм, что приводило к изменению зазора между ножами и необходимости повторной регулировки машины.
Точность шлифовки определяет качество реза и уровень вибрации. Шероховатость поверхности должна соответствовать классу Ra 0.8 или выше. Грубая шлифовка создает микрозацепы, которые становятся очагами коррозии и усталостными трещинами.
Балансировка ротора с установленными ножами — еще один важный аспект. Даже если каждый отдельный нож идеален, разница в весе между комплектом ножей более чем на 1-2 грамма вызовет дисбаланс ротора. Это приводит к разрушению подшипниковых узлов и преждевременному износу двигателя. Заводы-производители обязаны проводить динамическую балансировку каждого комплекта перед отгрузкой и предоставлять сертификат балансировки.
При выборе поставщика уточняйте наличие следующих документов:
Если поставщик отказывается предоставить эти документы, считайте это красным флагом. В 2026 году прозрачность производства является стандартом отрасли.
Часто стоит дилемма: купить новые оригинальные ножи, заказать аналоги у стороннего производителя или восстановить старые. Давайте разберем этот вопрос подробно, используя данные реальных эксплуатационных тестов.
| Критерий | Оригинальные ножи (OEM) | Качественные аналоги (Завод) | Восстановление (Наплавка/Заточка) |
|---|---|---|---|
| Стоимость | Высокая (100%) | Средняя (60-70% от OEM) | Низкая (30-40% от новых) |
| Срок службы | Эталонный (100%) | 90-105% (при правильной стали) | 50-70% (зависит от базы) |
| Геометрия | Идеальная совместимость | Требует проверки чертежей | Риск нарушения геометрии |
| Риск для оборудования | Минимальный | Низкий (при проверенном поставщике) | Средний/Высокий (усталость металла) |
| Время поставки | Длительное (логистика бренда) | Быстрое (локальное производство) | Среднее (зависит от очереди) |
Наша рекомендация: Для критически важных линий, где простой стоит тысячи долларов в час, используйте оригинальные ножи или их прямые аналоги от заводов с подтвержденной репутацией. Для вспомогательных линий или при работе с неабразивными материалами качественные аналоги обеспечивают лучшую экономию. Восстановление целесообразно только для дорогих ножей из твердых сплавов или при невозможности быстрого получения новых. Попытка восстанавливать обычные инструментальные ножи более 2 раз экономически неоправданна из-за риска изменения структуры металла в зоне термического влияния.
Закупка промышленного оборудования и запчастей в 2026 году требует внимательного отношения к логистике и таможенным нюансам. Покупка лезвия для дробилки от производителя позволяет оптимизировать цепочку поставок, но есть подводные камни.
Большинство заводов работают с MOQ от 1 комплекта (обычно 2-4 ножа для ротора и 2-4 для статора). Однако, если вам нужны нестандартные размеры, MOQ может быть увеличено до 5-10 штук из-за настроек станков. Сроки изготовления стандартных ножей составляют 7-14 рабочих дней. Сложные профили или твердосплавные ножи требуют 20-30 дней.
Совет: формируйте стратегический запас. Хранение одного дополнительного комплекта ножей на складе обходится дешевле, чем один час простоя линии. Рассчитайте средний срок службы ножа на вашем производстве и заказывайте новую партию за 2 недели до предполагаемой выработки ресурса текущего комплекта.
Ножи — тяжелый и точный инструмент. Неправильная упаковка приводит к повреждению режущей кромки еще до начала эксплуатации. Требуйте от поставщика следующую упаковку:
При международной доставке убедитесь, что поставщик правильно оформляет код ТН ВЭД (обычно 8208 90 — ножи и режущие пластинки для машин). Ошибки в документации могут привести к задержкам на таможне и дополнительным штрафам.
Честный производитель дает гарантию на отсутствие производственных дефектов (трещины, сколы из-за плохой закалки) сроком от 6 до 12 месяцев. Важно понимать: гарантия не покрывает естественный износ, поломки из-за попадания посторонних предметов (металл, камни) или неправильной эксплуатации. При подаче рекламации обязательно предоставляйте фото места установки, фото повреждения и описание условий работы (материал, нагрузка). Это ускорит рассмотрение вопроса.
Даже самый дорогой нож можно уничтожить за один день неправильной эксплуатацией. Мы собрали список самых частых ошибок, которые совершают операторы дробилок.
1. Работа с тупыми ножами. Многие операторы ждут, пока нож полностью перестанет резать. Это ошибочно. Тупой нож не режет, а рвет материал, создавая избыточное тепло и нагрузку на двигатель. Перегрев приводит к отпуску стали (снижению твердости) уже через несколько часов работы. Правило: затачивайте ножи при первых признаках снижения производительности или ухудшения качества крошки.
2. Неправильная регулировка зазора. Зазор между роторными и статорными ножами должен быть минимальным, но без контакта. Обычно это 0,5-1,5 мм, в зависимости от типа материала. Слишком большой зазор приводит к зажевыванию материала, слишком маленький — к ударному контакту и выкрашиванию. Используйте щуп для настройки. Никогда не устанавливайте зазор “на глаз”.
3. Игнорирование балансировки после заточки. После каждой заточки вес ножа меняется. Если вы затачиваете ножи по отдельности, разница в весе может стать критической. Всегда затачивайте весь комплект ножей одновременно и с одинаковым снятием материала. После монтажа проверяйте баланс ротора.
4. Отсутствие магнитной сепарации. Если в сырье возможен металлический мусор, установка мощного магнита перед загрузочной камерой обязательна. Один болт, попавший в камеру дробления, может вывести из строя весь комплект ножей и повредить ротор. Стоимость магнита несоизмеримо ниже стоимости ремонта дробилки.
Частота заточки зависит от типа перерабатываемого материала и объема загрузки. Для мягкого пластика (ПЭ, ПП) при непрерывной работе заточка может требоваться каждые 200-300 часов. Для жесткого пластика (ПВХ, ПК) или композитов — каждые 100-150 часов. Главный индикатор — снижение производительности дробилки на 15-20% и увеличение размера фракции на выходе. Не ждите полного отказа реза.
Да, если геометрические размеры (длина, ширина, толщина, расстояние между крепежными отверстиями) совпадают с точностью до 0,1 мм. Однако важно учитывать профиль режущей кромки. Если оригинальные ножи имели специфический угол или серрейтор, замена на прямую кромку может потребовать регулировки зазора или привести к изменению характера резания. Всегда сверяйтесь с чертежом перед заказом.
Для пленки важна острота и способность долго ее держать, так как пленка обладает высоким коэффициентом трения. Оптимальный выбор — сталь D2 с углом заточки 20-25 градусов. Также хорошо показывают себя ножи с полированной поверхностью, чтобы пленка не налипала. Избегайте слишком твердых сталей (карбидов), так как пленка часто содержит песок, который быстро выкрашивает хрупкую кромку.
Если произошел скол или поломка, остановите дробилку немедленно. Продолжение работы приведет к разрушению ротора. Замените весь комплект ножей (или как минимум парные ножи на роторе и статоре), чтобы сохранить балансировку. Одну замену ставить нельзя — это вызовет сильную вибрацию. Отправьте поврежденный нож поставщику для анализа причины поломки (дефект материала или ударная перегрузка).
Да, значительно. Горячее сырье (например, сразу после экструзии) смягчает некоторые виды пластика, но может вызывать налипание. Холодное сырье (зимой на неотапливаемом складе) становится более хрупким и создает ударные нагрузки. Для горячих линий рекомендуется использовать стали с повышенной жаропрочностью (H13), а для холодных — стали с высокой ударной вязкостью.
Выбор правильного лезвия для дробилки в 2026 году — это стратегическое решение. Экономия на качестве металла или игнорирование технологий термообработки кажется выгодной в моменте, но ведет к кратному росту операционных расходов. Современные заводские ножи, изготовленные с соблюдением стандартов ISO и использованием вакуумной закалки, обеспечивают предсказуемый срок службы и стабильное качество продукции.
Мы рекомендуем подходить к закупке комплексно: анализируйте не только цену за штуку, но и стоимость часа работы ножа, учитывайте логистику и наличие технической поддержки от производителя. Партнерство с надежным заводом-изготовителем позволяет гибко решать задачи, от срочной замены до разработки нестандартных решений под специфические материалы.
Ярким примером такого подхода является опыт компании ООО «Мааньшань Интянь Машины Производство». Основанная в 2013 году в провинции Аньхой (Китай), эта компания за более чем десятилетнюю историю превратилась в профессиональное современное предприятие, специализирующееся на разработке и производстве высокоточных механических режущих инструментов. Объединяя инженерные знания и технологическую дисциплину, «Интянь» сформировала устойчивую репутацию надёжного партнёра для промышленных клиентов по всему миру, от Европы до Южной Америки.
Производственная база ООО «Мааньшань Интянь Машины Производство» оснащена современным оборудованием, которое позволяет обеспечить ту самую стабильность геометрических параметров и однородность термообработки, о которых говорилось выше. Строгая система контроля качества действует на всех этапах: от входного контроля сырья до финальной проверки твердости и балансировки готовых изделий. Такой подход гарантирует, что каждое лезвие, будь то для дробилки пластика, резки бумаги или гидроножниц, будет соответствовать заявленным характеристикам.
Компания поддерживает прямые связи с клиентами, обеспечивая не просто поставку товара, а комплексное решение задач: от технической консультации и адаптации конструкции лезвия под конкретное оборудование до оперативной логистики. Стремление стать глобальным эталоном надёжности в сегменте промышленных режущих инструментов делает «Интянь» предпочтительным выбором для тех, кто ценит долгосрочное партнерство и прозрачность бизнеса.
Не позволяйте низким качеством ножей тормозить ваше производство. Получите расчет стоимости комплекта ножей для вашей модели дробилки уже сегодня. Наши инженеры помогут подобрать оптимальный материал и геометрию, исходя из вашего конкретного сырья и режимов работы.
Свяжитесь с нами сегодня для получения бесплатной консультации и коммерческого предложения. Мы гарантируем соответствие продукции заявленным характеристикам и оперативную доставку по всей территории присутствия.