
2026-07-29
В 2026 году стоимость простоя линии по производству шпона достигает 15 000–20 000 рублей в час. Основная причина таких потерь — не выход из строя самого станка, а задержки в поставке или низкое качество запчастей машины для шелушения древесины. Мы работаем с производителями фанеры и лущильных станков более 15 лет. За это время мы увидели, как одна неправильно подобранная прижимная балка или некачественный подшипник могут снизить выход годного шпона на 12–18%.
Рынок запасных частей сегодня перенасыщен предложениями. Однако 70% деталей, представленных на открытых маркетплейсах, не соответствуют заводским допускам. Это приводит к ускоренному износу ножевой балки и геометрии бревна. В этой статье мы разберем технические нюансы выбора комплектующих, сравним оригинальные детали с аналогами и покажем, как закупки напрямую у завода-производителя снижают себестоимость продукции.
Наш опыт показывает: экономия 10% на цене запчасти часто оборачивается потерей 30% в эффективности производства. Читайте далее, чтобы понять, какие параметры критичны для вашего конкретного типа станка и как избежать типичных ошибок при закупке.
Лущильный станок — это система высокой точности. Даже микронные отклонения в деталях приводят к волнистости шпона или его разрыву. Мы выделили четыре группы компонентов, которые формируют 85% всех заявок на замену в наших сервисных центрах.
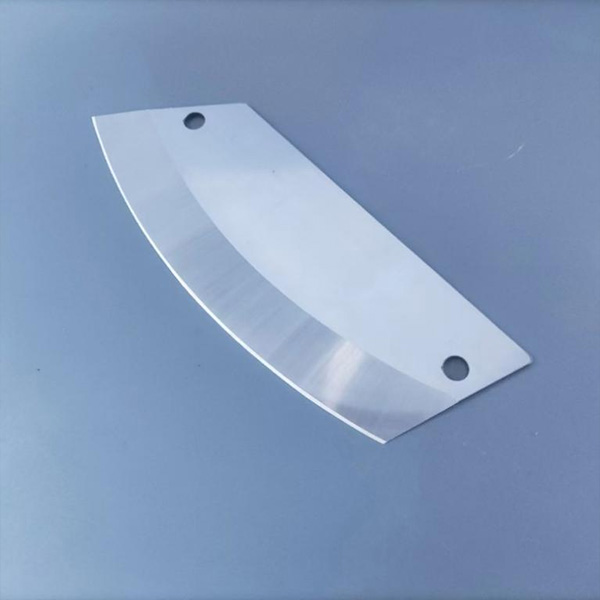
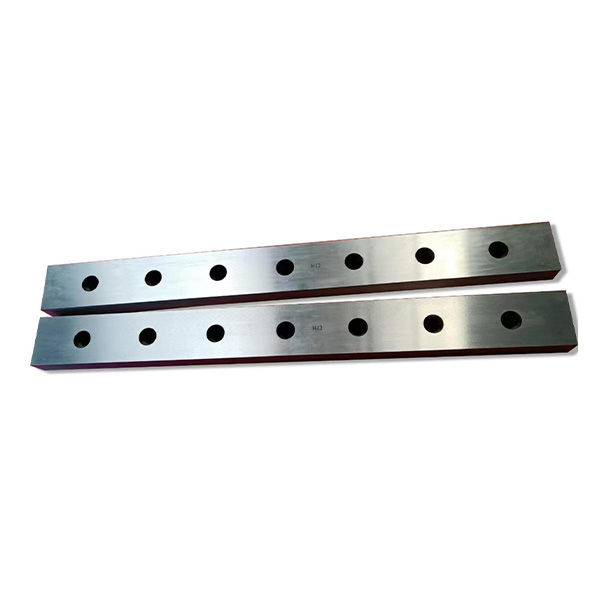
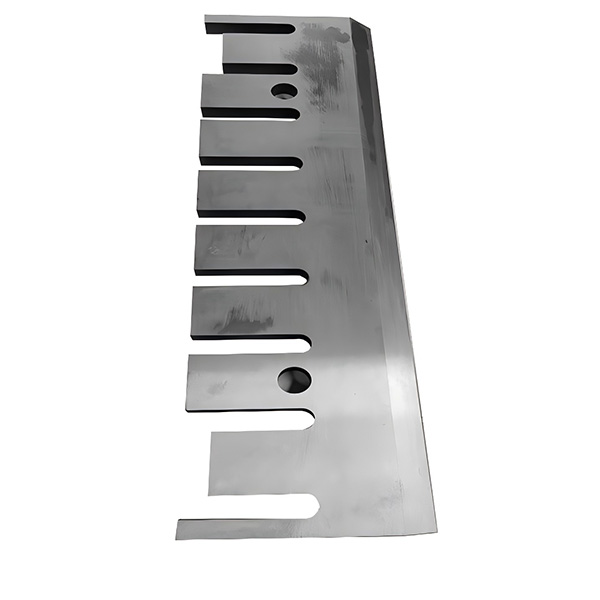
Это сердце процесса лущения. Нож снимает слой древесины, а прижимная балка (прижимная линейка) контролирует толщину среза и предотвращает вибрацию бревна. В нашей практике были случаи, когда клиенты заказывали дешевые аналоги из низкоуглеродистой стали вместо легированной инструментальной стали марки 9ХС или H13.
Результат был предсказуемым: через 40 часов работы режущая кромка теряла остроту, что приводило к “рваному” шпону. Оригинальные ножи проходят термообработку до твердости 58–62 HRC. При заказе важно уточнять угол заточки. Для мягкой древесины (сосна, ель) стандартный угол составляет 19–21 градус, для твердой (береза, бук) — 21–23 градуса. Использование неверного угла увеличивает усилие резания на 25%, что перегружает главный привод.
Рекомендация: Всегда запрашивайте сертификат качества металла (mill certificate) у поставщика. Если поставщик не может предоставить данные о термообработке, откажитесь от покупки. Риск скрытых дефектов структуры металла слишком высок.
Центраторы удерживают бревно и передают крутящий момент. Основные элементы здесь — пиноли (центровые иглы) и подшипниковые узлы. В 2025–2026 годах мы наблюдаем рост спроса на усиленные пиноли с покрытием из карбида вольфрама на концах. Обычная сталь быстро стирается о кору и твердые сучки, особенно при работе с мерзлой древесиной.
Подшипники шпинделя работают в условиях экстремальных радиальных нагрузок. Ошибка в выборе класса точности подшипника (например, использование обычного промышленного вместо прецизионного P5 или P4) приводит к биению. Биение всего 0.5 мм создает неравномерную толщину шпона, что делает его непригодным для сортировки высшего сорта. Мы фиксировали случаи, когда замена подшипников на более дешевые аналоги увеличивала расход электроэнергии на 15% из-за повышенного трения и вибрации.
Плавность подачи ножевого суппорта определяет постоянство толщины шпона. Ключевые запчасти здесь — гидроцилиндры, уплотнительные комплекты (манжеты, кольца) и пропорциональные клапаны. Утечка гидравлического масла или “подклинивание” цилиндра из-за износа внутренней поверхности гильзы приводит к ступенчатой подаче.
На одном из предприятий в Сибири мы диагностировали проблему “волнистого” шпона. Причина оказалась не в механике, а в изношенных манжетах гидроцилиндра подачи. Давление падало в моменты пиковой нагрузки. Замена уплотнений на комплекты из полиуретана повышенной стойкости (работающих при температурах от -40°C до +100°C) решила проблему за 4 часа. Стоимость комплекта составила менее 1% от стоимости месячных потерь брака.
Современные лущильные линии оснащены лазерными сканерами диаметра бревна и энкодерами положения суппорта. Эти компоненты чувствительны к вибрации и загрязнению опилками. Частая проблема — выход из строя концевых выключателей или загрязнение линз лазеров. Хотя это не всегда требует замены самой детали, наличие резервного комплекта датчиков критично. Простой из-за отсутствия дешевого датчика на 200 долларов может стоить предприятию тысяч долларов упущенной выгоды.
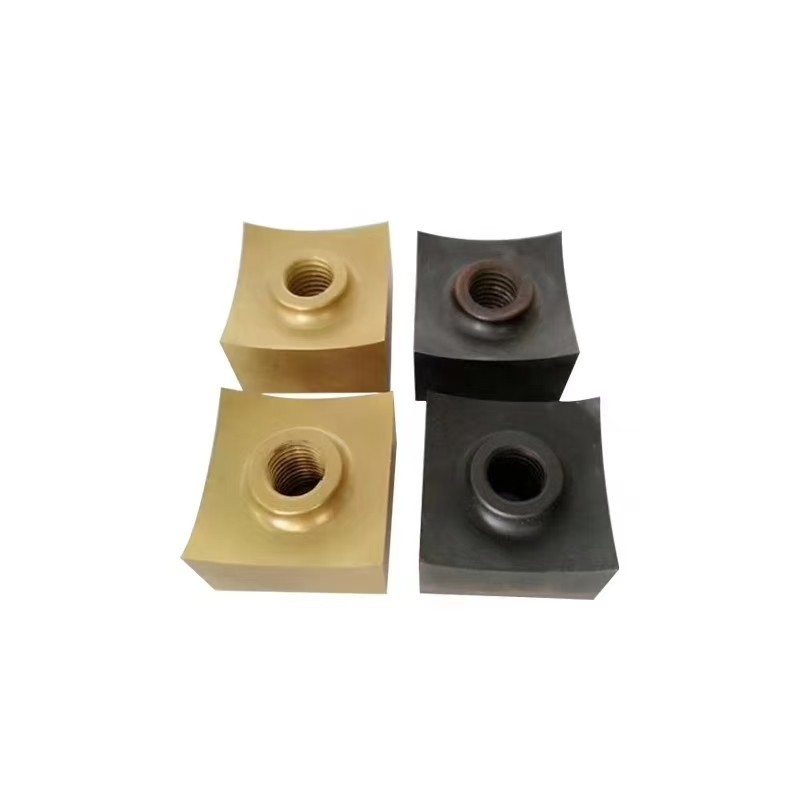
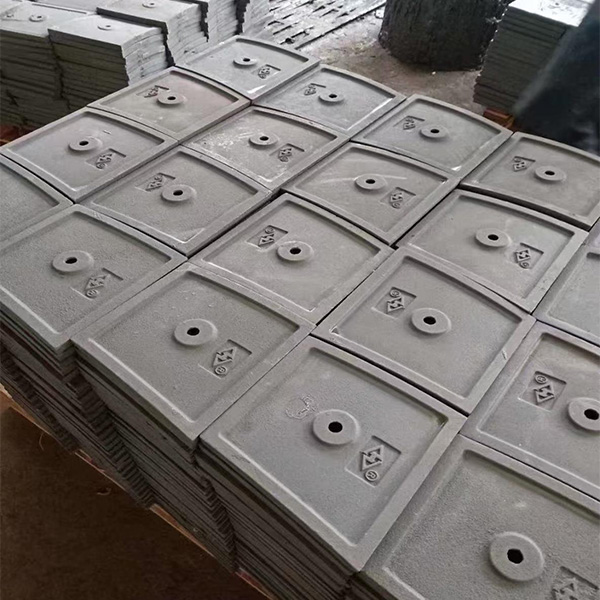
Запчасти для лущильных станков: каталог узлов
Вопрос “что лучше: оригинал или аналог?” является самым частым в наших переговорах. Ответ не может быть однозначным “да” или “нет”. Он зависит от узла, режима работы станка и бюджета предприятия. Давайте разберем это на цифрах и фактах, используя данные нашего внутреннего аудита за 2025 год.
| Параметр сравнения | Оригинальные запчасти (OEM) | Качественные аналоги (Aftermarket) | Дешевые копии (No-name) |
|---|---|---|---|
| Стоимость | Высокая (база 100%) | Средняя (60–75% от OEM) | Низкая (30–40% от OEM) |
| Срок службы (ножи) | 80–100 часов до переточки | 65–80 часов до переточки | 20–30 часов до переточки |
| Точность изготовления | Допуски < 0.05 мм | Допуски 0.05–0.1 мм | Допуски > 0.2 мм (нестабильно) |
| Влияние на качество шпона | Минимальное, стабильное | Приемлемое при правильной настройке | Высокий риск брака (до 15%) |
| Гарантия | 12–24 месяца | 6–12 месяцев | Отсутствует или 1 месяц |
| Срок поставки | 4–8 недель (логистика) | 2–4 недели | В наличии (но риск качества) |
Мы провели анализ совокупной стоимости владения (TCO) для ножевых балок на предприятии мощностью 50 000 м³ шпона в год. Использование дешевых копий приводило к необходимости замены ножей в 3 раза чаще. Кроме того, время на настройку станка после каждой замены увеличивалось на 40 минут из-за необходимости компенсировать неточности геометрии дешевой детали.
В итоге, годовая экономия на закупке самих ножей перекрывалась затратами на простой оборудования и повышенным расходом электроэнергии. Качественные аналоги, произведенные на сертифицированных заводах с соблюдением стандартов ISO 9001, показали результат, близкий к оригиналу, но с экономией бюджета на 25%. Это оптимальный выбор для большинства российских производителей.
Однако есть нюанс. Для критических узлов, таких как главные подшипники шпинделя или гидравлические насосы высокого давления, мы настоятельно рекомендуем использовать только оригинальные запчасти или аналоги от мировых брендов первого эшелона (SKF, FAG, Bosch Rexroth). Экономия здесь недопустима, так как отказ этих узлов ведет к капитальному ремонту всего станка.
Рынок запчастей для деревообработки в России и странах ЕАЭС жестко регулируется требованиями безопасности и надежности. Покупка несертифицированной продукции — это не только риск для производства, но и юридические риски для предприятия.
При закупке запчастей машины для шелушения древесины требуйте наличия следующих документов:
В 2026 году ужесточились требования к экологичности материалов, используемых в уплотнениях и смазках. Убедитесь, что гидравлические уплотнения и смазочные материалы соответствуют стандартам RoHS (если оборудование имеет европейские корни) или российским экологическим нормам. Это особенно важно для предприятий, экспортирующих продукцию в ЕС, где цепочка поставок отслеживается вплоть до сырья.
Мы столкнулись с ситуацией, когда партия гидроцилиндров была задержана на таможне из-за отсутствия правильного кода ТН ВЭД и сертификата происхождения. Это задержало запуск линии на 3 недели. Проверка документов до оплаты счета — обязательный этап procurement-процесса.
В условиях нестабильности логистических цепочек в 2025–2026 годах, срок поставки стал таким же важным параметром, как и цена. Традиционная схема “заказали — ждем 2 месяца из Китая или Европы” больше не работает для аварийных ситуаций.
Мы рекомендуем трехуровневую стратегию обеспечения запчастями:
Обратите внимание на упаковку. Тяжелые детали (валы, балки) должны быть упакованы в деревянные ящики с фиксацией, чтобы исключить удары при транспортировке. Точные детали (подшипники, датчики) должны иметь вакуумную упаковку и антикоррозийное покрытие. Мы видели случаи, когда новые подшипники приходили с микрокоррозией из-за нарушения условий транспортировки во влажном контейнере. Требуйте фото упаковки перед отгрузкой.
Выбор поставщика — это выбор партнера. На рынке много посредников, которые выдают себя за производителей. Как отличить завод от перекупщика?
1. Запросите видео с производства. Настоящий завод покажет вам цеха, станки с ЧПУ, склад готовой продукции. Попросите показать процесс изготовления конкретной детали, которая вас интересует. Если поставщик отказывается или присылает стоковые фото из интернета — это красный флаг.
2. Проверьте инженерную поддержку. Спросите технический вопрос: “Какой допуск на плоскостность прижимной линейки для станка модели X?”. Перекупщик не сможет ответить или ответит общими фразами. Инженер завода даст точный цифровой ответ и, возможно, предложит чертеж.
3. Анализ отзывов и репутации. Ищите отзывы не на сайтах-агрегаторах, а в профессиональных сообществах лесопромышленников. Спросите коллег по отрасли. Реальный опыт эксплуатации важнее маркетинговых брошюр.
4. Гибкость условий. Завод-производитель может предложить изготовление детали по вашему чертежу или образцу (reverse engineering), если оригинальная запчасть снята с производства. Посредник такой услуги не окажет.
Именно такой подход реализует ООО «Мааньшань Интянь Машины Производство» — профессиональное современное предприятие, основанное в 2013 году и специализирующееся на разработке и производстве механических режущих инструментов. Расположенная в провинции Аньхой (Китай), компания более десяти лет последовательно развивает компетенции в области точного режущего оборудования, формируя устойчивую репутацию надёжного партнёра для промышленных клиентов по всему миру.
Основной продукт компании — высокоточные лезвия и ножи промышленного назначения, включая лезвия измельчителей древесины, которые напрямую применяются в деревообрабатывающей отрасли. Все изделия проектируются с учётом конкретных эксплуатационных условий и требований к долговечности, износостойкости и точности реза. Производственная база ООО «Мааньшань Интянь Машины Производство» оснащена современным технологическим оборудованием, позволяющим обеспечить стабильность геометрических параметров, однородность термообработки и высокую повторяемость характеристик изделий.
На всех этапах производственного цикла действует строгая система контроля качества: от входного контроля исходных материалов до финальной проверки готовой продукции. Каждая партия проходит проверку на твёрдость, геометрическую точность и соответствие техническим требованиям заказчика. Благодаря отлаженной системе логистики и управлению производственными мощностями компания гарантирует соблюдение сроков поставки даже при крупных и сложных заказах, что критически важно для минимизации простоев на вашем производстве.
Наша компания, являясь прямым производителем и поставщиком, обеспечивает полный цикл контроля качества. Мы не просто продаем коробки с деталями, мы предоставляем инженерный консалтинг по подбору аналогов, которые не уступают оригиналам, а иногда и превосходят их за счет использования более современных материалов, применяемых в продукции ООО «Мааньшань Интянь Машины Производство».
Да, но только при условии полного совпадения геометрических размеров и посадочных мест. Однако материал стали и угол заточки могут отличаться. Мы рекомендуем проводить тестовую партию лущения (5–10 м³) после установки таких ножей, чтобы оценить качество среза и нагрузку на двигатель. Не запускайте полную смену без тестов.
При правильной смазке и отсутствии перегрузок срок службы прецизионных подшипников составляет 12–18 месяцев интенсивной работы (2 смены по 8 часов). Если подшипник выходит из строя раньше 6 месяцев, проверьте соосность шпинделей и состояние смазочной системы. Часто причина не в качестве подшипника, а в ошибках монтажа или загрязнения смазки.
Основные причины: износ направляющих суппорта, люфт в гидроцилиндрах подачи, износ подшипников шпинделя или неравномерное давление прижимной балки. Начните диагностику с проверки гидравлической системы и состояния направляющих. В 60% случаев проблема решается заменой уплотнений гидроцилиндров и регулировкой зазоров направляющих.
Снимите точные размеры изношенной детали (или ее остатков) с помощью штангенциркуля и микрометра. Сделайте качественные фотографии с разных ракурсов, включая места крепления. Отправьте эти данные поставщику. Опытный производитель сможет восстановить чертеж и изготовить деталь по образцу. Мы успешно восстанавливаем детали для станков 1990–2000-х годов выпуска.
Да, критически. При лущении мерзлой древесины (ниже -5°C) нагрузка на нож и центраторы возрастает в 2–3 раза. В таких условиях необходимо использовать ножи из более вязких сталей (чтобы избежать сколов) и усиленные пиноли центраторов. Стандартные запчасти для теплой древесины быстро выходят из строя на мерзлом сырье.
Выбор запчастей машины для шелушения древесины в 2026 году — это не просто закупка металла. Это стратегическое решение, влияющее на рентабельность всего производства. Экономия на качестве ключевых узлов иллюзорна и быстро нивелируется затратами на ремонт, простой и брак продукции.
Мы видим тренд на переход от стихийных покупок к системному управлению запасами и партнерству с проверенными заводами-производителями. Прямые поставки от завода исключают наценки посредников, гарантируют подлинность материалов и обеспечивают техническую поддержку.
Не ждите аварии, чтобы начать поиск поставщика. Проведите аудит ваших текущих запасов, оцените состояние критических узлов и сформируйте заявку на качественные комплектующие заранее. Это обеспечит бесперебойную работу вашей линии и стабильно высокое качество шпона.
Готовы обсудить потребности вашего производства в запасных частях? Наши инженеры помогут подобрать оптимальные решения, совместимые с вашим оборудованием и бюджетом.
Свяжитесь с нами сегодня для получения индивидуального коммерческого предложения и консультации технического специалиста.